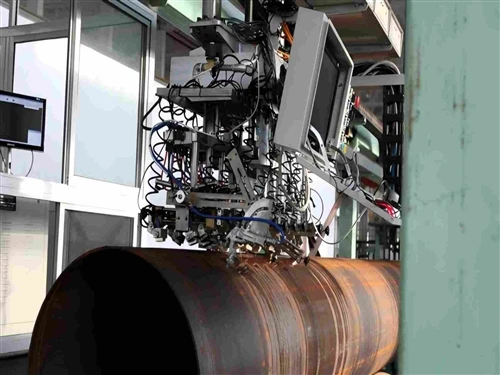
La preparació de la superfície poques vegades rep l'atenció que es mereix a les converses d'adquisició de canonades d'acer, però és possible que sigui el principal determinant de si un sistema de recobriment dura la vida de disseny de la canonada o falla en pocs anys. Aquesta peça estudia específicament la granallada amb abrasiu - el procés mecànic que prepara la superfície de la canonada perquè s'uneixi realment amb FBE, 3PE o qualsevol altre sistema de recobriment.


Per què la preparació de la superfície determina el rendiment del recobriment
Un recobriment no s'adhereix a l'acer mitjançant un simple contacte - s'uneix mecànicament i químicament a qualsevol condició de superfície sobre la qual s'apliqui. L'escala de molí, l'òxid, els residus d'oli i fins i tot la pols fina entre l'acer i la capa de recobriment actuen com a barrera que impedeix una correcta adherència.
Estudis independents de la indústria dels recobriments atribueixen constantment la majoria de fallades prematures del recobriment a una preparació inadequada de la superfície en lloc del propi material de recobriment. Un sistema FBE o 3PE de primera qualitat aplicat sobre una superfície mal volada tindrà un rendiment inferior a un recobriment de grau mitjà-aplicat sobre un de preparat correctament - el pas de preparació de la superfície fixa el sostre a tot el que el segueix.
És per això que les especificacions de preparació de superfícies existeixen com una línia contractual pròpia, independent de l'especificació de recobriment. Una comanda de canonada pot complir tots els requisits químics i mecànics del seu estàndard d'acer i encara fallar en el servei si el pas de granallament abans del recobriment s'ha precipitat o no s'ha especificat-.
El procés de sorra
El granallat abrasiu funciona segons un principi físic senzill: impulsar el medi de partícules dures a gran velocitat contra la superfície d'acer per eliminar mecànicament l'escala del molí, l'òxid i els residus de recobriment antics, alhora que s'endureix l'acer nu per crear un perfil superficial en el qual pot introduir el nou recobriment.

L'aire comprimit-exempt d'oli condueix l'abrasiu a través del broquet a velocitats habitualment del rang de 60 a 110 m/s. A les línies de producció de canonades modernes, no es tracta d'una operació manual amb un operador que camina per la canonada - la majoria de molins passen la canonada a través d'una cambra tancada i giratòria del tipus abraçador de rodes-on diverses rodes o broquets s'encenen contínuament a mesura que la canonada passa, donant un resultat coherent de 360-graus en lloc de la variabilitat de la voladura manual.
Tipus i selecció de suports abrasius
No tots els abrasius són intercanviables, i l'elecció afecta tant el resultat de la neteja com el perfil de la superfície que queda:
- Granalla d'acer- partícules angulars que tallen de manera agressiva i produeixen un perfil de superfície nítid i angular; s'afavoreix quan l'ancoratge mecànic màxim per al recobriment és la prioritat
- Granalla d'acer- partícules arrodonides que netegen eficaçment però deixen un perfil més suau i arrodonit; sovint barrejat amb gra per equilibrar la velocitat de neteja amb la nitidesa del perfil
- Escòries de coure i escòries de carbó- abrasius minerals d'un sol ús-, habituals quan el reciclatge de mitjans d'acer no és pràctic; generalment produeixen un perfil més baix i menys angular que els mitjans d'acer
- Granat- un abrasiu mineral més dur i de baixa-pols que s'utilitza quan la consistència del perfil i el baix contingut de sílice lliure són importants, fins i tot en entorns tancats sensibles-al medi ambient
- Òxid d'alumini- un abrasiu fi i dur utilitzat per a tasques de neteja més lleugeres o on es requereix un acabat superficial més fi en lloc d'un perfil agressiu
La granalla d'acer i la granalla dominen les línies de recobriment de canonades industrials perquè el suport és magnèticament recuperable i reutilitzable, la qual cosa fa que les operacions a gran escala -es econòmiques - Els abrasius minerals normalment es reserven per a treballs de retoc de camp-o instal·lacions sense un sistema de recuperació.
Normes de neteja de superfícies
La neteja es gradua, no és binari - una canonada es pot "explotar" i encara no compleix el grau que requereix una especificació de recobriment.
Les designacions SSPC equivalents (SP7, SP6, SP10, SP5 respectivament) descriuen els mateixos quatre nivells sota el sistema estàndard nord-americà. La majoria de les especificacions de recobriment de canonadesFBEo3PEdemaneu Sa2.5 com a requisit bàsic, amb Sa3 reservat per a entorns de servei d'alt-rendiment o altament corrosius on qualsevol taca residual sigui inacceptable. Especificar "sandblasted" sense anomenar un grau deixa el resultat de la neteja real al judici de l'operador de granallament en lloc d'un estàndard verificable.
Perfil de superfície: el patró d'ancoratge
La neteja i el perfil són dos resultats separats d'un mateix procés, i tots dos importen de manera independent. El perfil de la superfície fa referència a la rugositat màxima-a-la vall que deixa enrere la granallada - normalment mesurada en micròmetres o mils -, la qual cosa dóna al recobriment una clau mecànica per agafar en lloc d'una superfície llisa a la qual només es pot adherir químicament.
Un perfil massa poc profund impedeix el recobriment de l'ancoratge mecànic, provocant un desenganxament sota estrès o cicle tèrmic. Un perfil massa profund deixa pics que poden perforar a través d'una fina pel·lícula de recobriment, creant vacances (forats) als punts exactes destinats a protegir l'acer. Els fabricants de recobriments publiquen un rang de perfil objectiu per a cada producte - normalment de 50 a 100 micròmetres per als sistemes FBE - i els paràmetres de granallament (tipus d'abrasiu, mida, pressió d'aire, temps d'estada) s'ajusten per arribar a aquest rang en lloc de simplement volar fins que la superfície es vegi neta.
Sistemes d'equips: conductes manuals, d'armari i automatitzades
- Voladura oberta (portàtil).- Treballs de broquet de mà-, utilitzats per a retocs de camp-, reparacions i articles en-lots petits o amb forma-irregular; La qualitat del resultat depèn en gran mesura de la tècnica i la consistència de l'operador
- Sistemes de cambres/armaris d'explosió- una cambra tancada on els operaris exploten peces amb pols continguda i recuperació total de l'abrasiu; s'utilitza per al processament per lots de accessoris, brides i seccions de canonades més curtes
- Línies de canonades de rodes automatitzadesLa canonada - passa contínuament per una cambra amb múltiples rodes centrífugues disposades per cobrir tota la circumferència; aquest és el mètode estàndard per al pretractament-de la línia de recobriment perquè ofereix una cobertura i un perfil uniformes a velocitat de producció, amb abrasius recuperats, cribatjats i recirculats contínuament.
Les línies de recobriment FBE i 3PE aplicades a Mill-s'han construït al voltant d'aquest enfocament automatitzat, específicament perquè el granallat manual introdueix una variabilitat superficial que un procés de recobriment continu no pot tolerar a escala.
Control de qualitat i inspecció
La verificació de la qualitat de l'explosió no és una crida de judici visual en una instal·lació gestionada correctament - es basa en comprovacions mesurables:
- Comparadors visuals- referències fotogràfiques estàndard (segons ISO 8501-1 o SSPC-VIS) que s'utilitzen per comparar la superfície de granallada amb el grau de neteja especificat amb una il·luminació adequada
- Calibres de perfil superficial- un perfilòmetre de tipus agulla-o mètode de cinta de rèplica mesura el pic-a-l'alçada de la vall en comparació amb l'interval objectiu del fabricant del recobriment
- Proves de pols i contaminació- una prova d'aixecament de la cinta-sensible a la pressió o una comprovació de cop d'aire-confirma que els nivells de pols residual estan dins de la tolerància d'aplicació del recobriment
- Prova de sal soluble- mesuradors de conductivitat o kits de prova de pegat detecten la contaminació de clorur superficial, que pot provocar ampolles del recobriment (ampolla osmòtica) fins i tot en una superfície visualment neta i correctament perfilada.
Saltar-se de la comprovació de contaminació de sal és un buit comú - una superfície pot passar una inspecció visual de la neteja i una comprovació del perfil mentre encara hi ha prou clorur soluble per provocar una fallada prematura del recobriment durant mesos en servei.
Defectes comuns i com es produeixen
- Rovell flash- oxidació superficial que comença poques hores després del granat en condicions humides, abans que s'apliqui el recobriment; el retard entre la granalla i el recobriment és una finestra de procés crítica, no una comoditat de programació
- Sota-explosió- temps de permanència insuficient o fulles abrasives desgastades d'escala o restes d'òxid, més sovint als extrems de les canonades o a les soldadures on la cobertura de l'explosió és geomètricament més difícil d'aconseguir
- Sobre{0}}explosió- profunditat de perfil excessiva per abrasius sobredimensionats o pressió excessiva, amb el risc de punxar el recobriment als punts màxims
- Abrasiu incrustat- fragments de suport allotjats a la superfície d'acer, normalment a partir d'un abrasiu que s'ha trencat excessivament mitjançant el reciclatge repetit sense un cribratge adequat
- Perfil inconsistent a través del cos de la canonada- desgast desigual de les rodes o broquets desalineats en una línia automatitzada que produeix un gradient de perfil en lloc d'un resultat uniforme
Coincidència de la preparació de la granalla amb el sistema de recobriment
Els diferents sistemes de recobriment especifiquen diferents requisits d'explosió, i tractar la "explosió a Sa2.5" com a resposta universal perd el punt que cada recobriment té el seu propi òptim:
- Els recobriments FBE generalment requereixen un mínim de Sa2,5 amb un perfil de 50-100 micròmetres estretament controlat, ja que FBE depèn en gran mesura de l'ancoratge mecànic per a l'adhesió.
- Els sistemes 3PE requereixen un grau de neteja similar, però sovint especifiquen un perfil lleugerament més gruixut per ajudar la capa adhesiva a introduir-se en l'acer sota la capa superior de polietilè.
- La galvanització normalment no utilitza granallament abrasiu ja que la seva preparació principal - el decapat en àcid és la ruta estàndard - tot i que el granallat es pot utilitzar abans dels sistemes dúplex que combinen galvanització amb una capa superior
Els compradors que especifiquen un sistema de recobriment sense confirmar el requisit d'explosió que l'acompanya estan deixant una variable crítica a la pràctica predeterminada de l'aplicador en lloc d'una especificació verificada.
Consideracions de seguretat i medi ambient
El granat abrasiu genera pols important en l'aire i, depenent del tipus d'abrasiu, pot produir riscos d'exposició a la sílice cristal·lina respirable per als operadors. Els sistemes automatitzats tancats amb recollida de pols s'afavoreixen no només per la consistència de la qualitat de la superfície, sinó perquè contenen aquesta exposició de manera molt més eficaç que la granallada oberta. L'abrasiu gastat i la pols recollida també requereixen una eliminació o reciclatge adequats, especialment quan el material eliminat inclou residus de recobriment antics o pintures que contenen metalls pesants-procedents de treballs de reparació i manteniment en lloc de la producció de canonades noves. Les instal·lacions que operen sota sistemes de gestió ambiental i de seguretat laboral reconeguts solen documentar les taxes de recuperació d'abrasius i els controls d'emissions de pols com a part del seu procediment operatiu estàndard, no com a exercici de compliment-únic.
Explota-per-revestir la finestra de temps i reelaborar l'economia
L'interval entre la granalla i el recobriment és un detall d'especificació per si mateix, no només una preferència de programació. En condicions humides o costaneres, l'acer acabat de volar pot començar a mostrar òxid visible en dues o quatre hores; en condicions seques, aquesta finestra es pot estendre fins a un torn complet o més. Les especificacions de recobriment normalment defineixen un retard màxim permès, i superar-lo significa que la superfície ja no compleix el grau de neteja amb el qual s'ha volat a -, tot i que no s'ha fet res mentrestant.
Aquesta és la raó pràctica per la qual les línies de recobriment aplicades al molí-es construeixen com una seqüència contínua i no com a operacions separades: la canonada es mou de la cambra de granalla directament a l'estació de recobriment en qüestió de minuts, eliminant gairebé completament la finestra d'oxidació. Els recobriments aplicats al camp- i els treballs de reparació no tenen aquest luxe, i és per això que els equips de camp estan entrenats per revestir dins d'una finestra estretament controlada després de la voladura, de vegades re-verificant el grau de neteja immediatament abans de l'aplicació en lloc de confiar en la inspecció de voladura original.
Quan es perd la finestra, l'única solució correcta és tornar a-explotar, no simplement netejar la superfície o acceptar una lleugera oxidació de la superfície com a cosmètica. El re-granat consumeix abrasiu, afegeix temps de cicle i en una línia de producció retarda tot el lot que hi ha darrere -, per això la programació realista entre l'estació de granallament i l'estació de recobriment es tracta com un paràmetre de control del procés en línies ben-, no com una idea posterior completada després del fet.
La preparació de la superfície sembla un pas preliminar en el calendari d'un projecte, però a la pràctica és la variable que determina si cada dòlar gastat en el sistema de recobriment posteriorment paga la seva vida útil.