La ciència de la variació del gruix de la paret i com comprar intel·ligent
Per als gestors de compres, enginyers estructurals i desenvolupadors de projectes, l'obtenció de canonades d'acer no es tracta només d'obtenir el diàmetre exterior (OD) i la qualitat d'acer adequats. Un dels indicadors de qualitat més crítics, però sovint passats per alt, ésuniformitat del gruix de la paret.
Quan una canonada d'acer pateix un gruix de paret desigual-conegut tècnicament comexcentricitat del gruix de la paretodesviació excèntrica-no és només un defecte estètic. És un perill estructural. Una canonada desigual ha localitzat punts febles que poden provocar fallades catastròfiques a alta pressió, corrosió localitzada accelerada i desastres d'alineació de soldadura durant la instal·lació al camp.
Però què provoca aquest desnivell? És un signe de fabricació barata o és una limitació inherent a determinats processos de producció?
En aquesta guia completa, desglossarem les causes metal·lúrgiques i mecàniques del gruix desigual de la paret de la canonada d'acer, compararem com els diferents mètodes de fabricació afecten la uniformitat i us proporcionarem una guia d'adquisició útil per protegir els vostres projectes de materials deficients.
1. La física bàsica: entendre l'excentricitat (Tmàxvs. Tmin)
En un món d'enginyeria ideal, la secció transversal-d'una canonada d'acer és de dos cercles perfectament concèntrics. Tanmateix, en la fabricació del-món real, un cert nivell de desviació és inevitable.
Matemàticament, l'excentricitat del gruix de la paret (E) s'expressa com:
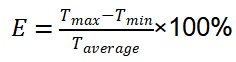
On:
- Tmàxés el gruix màxim de la paret mesurat en una secció-transversal determinada.
- Tminés el gruix mínim de paret mesurat a la mateixa secció{0}}transversal.
Si aquest percentatge supera les toleràncies estàndards internacionals (com ASTM, EN o API), la canonada es classifica com a defectuosa. Explorem les causes arrels d'aquest fenomen a través de diferents mètodes de fabricació.
2. Causes arrels del gruix desigual de la paret a les canonades d'acer sense soldadura (SML)

Procés de perforació rotativa de canonada d'acer sense soldadura
Les canonades d'acer sense soldadura són molt preferides per a les aplicacions estructurals crítiques i d'alta-pressió perquè no tenen costures de soldadura. Tanmateix, com que estan buides d'una palangana sòlida d'acer a temperatures extremes, són molt susceptibles a les irregularitats del gruix de la paret.
Les causes arrels es produeixen normalment durant tres etapes crítiques de la producció:
A. L'etapa de perforació (El culpable principal)
El viatge d'una canonada sense costures comença amb una palanca rodona sòlida escalfada a més de 1200 graus (2192 ℉). Un molí perforador força un tap (mandril) en forma de con-a través del centre de la palangana calenta-roig girant per crear una closca buida. Diversos problemes mecànics aquí porten a l'excentricitat:
- Desviació del centre de Billet:Si la palangana d'acer en brut no s'escalfa de manera uniforme, o si la-perforació central a l'extrem davanter de la palangana està descentrada-, el mandril de perforació es desplaçarà naturalment cap al costat més tou (més calent) o seguirà el camí de menor resistència.
- Desgast i flexió del mandril:El mandril (endoll perforant) funciona sota una tensió tèrmica i mecànica extrema. Si la vareta del mandril es doblega encara que sigui lleugerament, o si l'endoll es desgasta de manera desigual, la closca buida resultant tindrà una paret gruixuda a un costat i una paret prima a l'altre.
- Alineació del rodet de guia:Si els rodets de guia o plaques que estabilitzen la palangana durant la perforació estan desalineats, la palangana es trontollarà, creant un patró helicoïdal (espiral) de gruix de paret desigual.
B. L'Elongator and Rolling Stage
Després de la perforació, la closca buida de-paret gruixuda s'enrotlla i s'estira sobre una barra de mandril en un molí de mandril (MPM) o un molí de taps per reduir el gruix de la paret i augmentar-ne la longitud.
- Fricció de temperatura:Si hi ha un gradient de temperatura a través de la circumferència de la carcassa (per exemple, un costat es refreda més ràpidament que l'altre a la cinta transportadora), el metall flueix a diferents velocitats durant el rodatge, provocant un estirament desigual.
- Espais de rotllo inconsistents:Si els rotlles del laminador continu no estan calibrats amb precisió, o si la força de laminació fluctua, el buit entre els rotlles i la barra del mandril variarà, apretant l'acer de manera desigual.
C. L'etapa del molí reductor d'estiraments (SRM).
En l'etapa de dimensionament final, la canonada s'estira a través d'una sèrie de suports de rotlle sense mandril intern per aconseguir el diàmetre exterior final.
- Variacions de tensió:Si la tensió entre els suports de rotlle no està perfectament controlada, pot provocar un "engrossiment final" o un aprimament localitzat al llarg del cos de la canonada.
3. Causes arrels del gruix desigual de la paret a les canonades d'acer soldades (ERW / LSAW / SSAW)
A diferència de les canonades sense soldadura, les canonades soldades es fabriquen a partir de bobines planes d'acer o plaques (skelp) que es dobleguen en forma tubular i es solden.

procés de formació de canonades d'acer soldades erw
Tot i que les canonades soldades generalment tenen una uniformitat de gruix de paret molt millor que les canonades sense soldadura (perquè les toleràncies de xapa d'acer laminat-plana són molt controlables), les variacions de gruix encara es poden produir a causa dels factors següents:
A. Variació del calibre de la matèria primera (corona de la bobina)
Les bobines d'acer produïdes pels molins-calents de tires són naturalment lleugerament més gruixudes al centre que a les vores-un fenomen conegut comcorona.
- Quan aquesta bobina es talla i es forma en una canonada, les vores que s'uneixen per formar la costura de soldadura poden ser més primes que la part posterior (el mig de la tira original), donant lloc a un desnivell geomètric menor a la circumferència.
B. Desalineació durant la formació de rotlles
En canonades de soldadura per resistència elèctrica (ERW) i soldadura d'arc submergit longitudinal (LSAW), la placa d'acer plana es forma progressivament per sèries de corrons.
- Si els rotlles de conformació estan desgastats o desequilibrats, poden aplicar una pressió asimètrica, fent que un costat de la placa s'estiri més que l'altre abans d'arribar a l'estació de soldadura.
4. Sense soldadura vs. Soldat: una comparació ràpida de la tolerància al gruix
| Mètrica / Paràmetre | Tubs d'acer sense soldadura (SML) | Tubs d'acer soldats (ERW/LSAW) |
| Uniformitat de gruix de paret | De moderada a baixa (molt depenent del calibratge de la maquinària) | Excel·lent(Heretat de la precisió de l'acer laminat pla-) |
| Patró de defecte comú | Excentricitat, desnivell helicoïdal (espiral), final{0}}engrossiment | Variacions menors de "corona", desplaçaments d'alineació de costures |
| Límits de tolerància estàndard | Normalment ±12.5%de gruix nominal (segons codis estàndard com ASTM A106/A53) | Molt més ajustat; normalment ±5% a ±10%depenent del grau i el gruix |
| Risc estructural primari | Esclatant sota pressió a la zona-de paret fina | Falla de la -zona afectada per la calor de la soldadura (HAZ). |
5. La guia del comprador professional: com evitar canonades d'acer irregulars
Com a gestor de compres professional, acceptar canonades d'acer amb poca uniformitat de gruix de paret pot condemnar el vostre projecte. Utilitzeu aquestes cinc estratègies durant el vostre procés d'aprovisionament i control de qualitat (QC) per protegir la vostra inversió:
1. Obliga les proves ultrasòniques (UT) al teu QAP
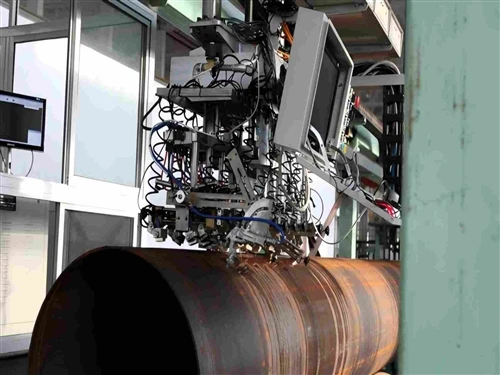
La inspecció visual no pot detectar una excentricitat interna menor. Quan escriviu el vostre Pla d'assegurament de la qualitat (QAP), demaneu al fabricant que ho faci de manera continuadaMesura ultrasònica del gruix de la paret (UT).
- Els sensors UT escanegen la canonada circumferencial i longitudinalment, proporcionant un mapa digital precís del gruix de la paret. Exigir els informes de prova UT com a document d'enviament obligatori.
2. Especifiqueu toleràncies més estrictes que les mínimes estàndard
Els codis internacionals estàndard com ASTM A53 o ASTM A500 permeten una tolerància de gruix de paret de fins al -12,5%. Per a aplicacions d'alt-estrès (com ara piles d'aigua profunda-, canonades d'alta pressió o estructures arquitectòniques dinàmiques),no confieu en mínims estàndard.
- Negocieu toleràncies personalitzades i més estrictes amb el molí (p. ex., limiteu la variació a -5% o -8%) i assegureu-vos que això estigui explícitament escrit a la comanda de compra (PO).
3. Vetejar l'equip del fabricant i l'aprovisionament de billets
Un molí només és tan bo com la seva maquinària. Quan auditeu-una fàbrica de canonades sense fissures, pregunteu:
- Utilitzen màquines centradores automàtiques per a la calefacció de palanques i el punxonat?
- Quin és el cicle de rotació i substitució dels seus mandrils de perforació?
- S'obtenen palanxes de fabricants d'acer de nivell 1?(El subministrament de palanxes netes i homogènies redueix dràsticament la deformació natural durant la perforació).
4. Realitzeu inspeccions aleatòries de tercers-(SGS, TÜV, Intertek)
No confieu mai únicament en els certificats de prova de molí (MTC). Contracteu un inspector de tercers-independent per visitar la fàbrica durant la fase de producció o de càrrega. L'inspector hauria d'utilitzar un micròmetre digital i un calibre UT per mesurar el gruix d'almenys el 5% del lot en tres punts de cada tub seleccionat: els dos extrems i el mig.
5. Trieu canonades soldades (ERW/HSS) quan la uniformitat sigui primordial
Si el vostre projecte implica juntes estructurals complexes, tall per làser o soldadura automatitzada-i no requereix una pressió extrema alta-tria Seccions buides soldades (HSS)més sense fissures. La consistència dimensional superior de les canonades soldades garanteix una fabricació més ràpida, una alineació més fàcil i càlculs estructurals més previsibles.
Conclusió
La variació del gruix de la paret en les canonades d'acer és una realitat mecànica que neix d'entorns intensos de fabricació. Tot i que no existeix una canonada perfecta, una canonada fora-de-tolerància és una responsabilitat. Si entenem les causes fonamentals de l'excentricitat-des de la deriva del mandril en molins sense soldadura fins a la corona de la bobina en canonades soldades-, podeu negociar millors condicions del contracte, establir paràmetres de control de qualitat més intel·ligents i associar-vos amb molins que prioritzen la precisió.
Protegiu les vostres estructures, el vostre pressupost i la vostra reputació exigint proves rigoroses i toleràncies clares en cada enviament.
Esteu planejant un projecte que requereixi seccions estructurals buides d'alta-precisió (HSS) o canonades de pressió sense costures? Poseu-vos en contacte amb el nostre equip d'enginyeria avui per revisar les especificacions del vostre projecte i assegurar productes d'acer d'alta-uniformitat i certificats adaptats als vostres estàndards locals.