Què cal tenir en compte a l'hora de triar tubs d'acer ERW
Als sectors industrial, de construcció i de petroli i gas, seleccionar el material de canonada adequat és una decisió crítica que afecta directament la integritat estructural, la longevitat del projecte i la seguretat. Les canonades d'acer de soldadura per resistència elèctrica (ERW) es troben entre les solucions més versàtils i rendibles-disponibles actualment. Fabricats mitjançant la formació en fred-de bobines d'acer en forma cilíndrica i utilitzant corrents elèctrics d'alta-freqüència per soldar les vores, les canonades ERW ofereixen una precisió dimensional i una resistència mecànica excel·lents.

Processos de producció de canonades ERW i HDG
Tanmateix, no totes les canonades d'acer ERW són iguals. L'elecció de l'especificació incorrecta pot provocar fallades estructurals catastròfiques, corrosió prematura o retards costosos del projecte.
Tant si sou un gerent de compres, un enginyer estructural o un contractista de projectes, aquesta guia completa de SEO descriu els factors crítics que heu de tenir en compte per fer una compra informada i professional.
1. Entén la teva sol·licitud i els teus requisits
Abans d'aprofundir en les especificacions metal·lúrgiques, heu de definir clarament la funció principal de la canonada. Les canonades d'acer ERW compleixen funcions diverses i l'aplicació dicta la qualitat i els estàndards de fabricació necessaris.
Aplicacions habituals per a canonades ERW:
- Estructural i pilotes:S'utilitza en bastides, construcció de columnes, construcció de ponts i fonaments profunds. Aquests requereixen una alta resistència a la tracció i elàstic.
- Transmissió de fluids i gasos:S'utilitza per a la distribució d'aigua, línies de clavegueram, transport de gas natural i oleoductes. Aquests requereixen proves-estrictes de pressió i soldadures a prova-de fuites.
- Enginyeria Mecànica i Automoció:S'utilitza en rodets transportadors, xassís d'automòbils i equips agrícoles on la tolerància dimensional precisa és vital.
Consell professional:Combineu sempre l'entorn operatiu de la canonada (subterrani, marí, d'alta{0}}pressió o d'alta-temperatura) amb el grau d'acer adequat per evitar una fallada excessiva d'-enginyeria o material.

Tub de bastida

Per al transport de fluids

Per a aplicacions estructurals
2. Qualitat d'acer i composició química
Les propietats mecàniques de les canonades d'acer ERW estan determinades per la composició química de la bobina d'acer en brut. El grau que trieu determina la resistència, la ductilitat i la soldabilitat de la canonada.
Estàndards clau a conèixer:
- ASTM A53(Graus A i B):L'especificació estàndard per a canonades, acer, negre i submergit-calent, zinc-revestit, soldat i sense soldadura. El grau B és molt afavorit per a aplicacions estructurals i de pressió a causa de la seva major resistència a la tracció (resistència elàstica de 240 MPa vs . 205 MPa per al grau A).
- API 5L(Conduit de línia):Governada per l'American Petroleum Institute, aquesta norma cobreix graus des del grau B finsX70oX80per al transport de petroli i gas. Els números "X" més alts indiquen una força de rendiment superior i una resistència a entorns durs.
- ASTM A500:Cobreix específicament tubs estructurals d'acer al carboni soldats-formats en fred en rodons i formes. Ideal per a projectes de construcció.
| Grau/estàndard | Límit de rendiment (mínim) | Resistència a la tracció (mínim) | Aplicació primària |
|---|---|---|---|
| ASTM A53 Grau A | 205 MPa | 330 MPa | Fontaneria{0}}de baixa pressió, mecànica |
| ASTM A53 Grau B | 240 MPa | 415 MPa | Vapor/aire estructural, a pressió mitjana- |
| API 5L X52 | 360 MPa | 460 MPa | Oleoductes i gasoductes, entorns d'alt-estrès |
| ASTM A500 Grau B | 290 MPa | 400 MPa | Marcs estructurals, bastides, infraestructures |
3. Precisió dimensional: OD, gruix de paret i toleràncies
Les canonades ERW són molt apreciades per les seves dimensions precises en comparació amb les canonades sense soldadura. En comprar, heu de verificar elDiàmetre exterior (OD), Gruix de paret (WT), iProgramació (SCH).
Mida nominal de la canonada (NPS) vs. OD real
Per a canonades amb un NPS de 12 polzades o menys, la mida nominal no coincideix amb el diàmetre exterior real. Per exemple, una canonada NPS 6 té un OD real de 6,625 polzades. Per a canonades de 14 polzades i més grans, el NPS és igual al diàmetre exterior real.
Horaris de gruix de paret
El gruix de la paret es classifica per números de programació (per exemple, SCH 10, SCH 40, SCH 80).
- SCH 40és el pes estàndard i és adequat per a la majoria de línies de fluids estructurals generals i de baixa-a-pressió.
- SCH 80presenta parets més gruixudes, que ofereixen nivells de pressió millorats i capacitat de càrrega estructural.
Assegureu-vos que el fabricant proporcioni certificats que demostrin el seu complimenttoleràncies dimensionals(normalment s'especifica dins de ± 1% per a OD i ± 10% per al gruix de la paret segons els estàndards ASTM/API).
4. Qualitat de fabricació i integritat de la soldadura
La característica que defineix una canonada ERW és la seva soldadura longitudinal. Històricament, els mètodes de fabricació antics d'ERW (soldadura de baixa-freqüència) eren propensos a la "corrosió de les costures" oa les fallades de la soldadura. S'utilitzen canonades ERW modernesSoldadura per resistència elèctrica d'alta-freqüència (HF)., que crea un enllaç homogeni i{0}}de gran força.

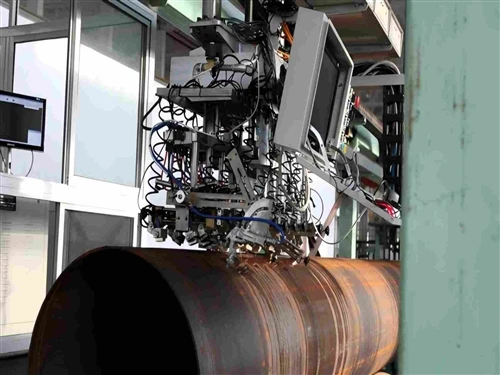
Producció de canonades ERW
La importància del tractament tèrmic (recuit)
Quan es solden les vores de la placa d'acer, es crea una tensió localitzada i una -zona afectada per la calor (HAZ). Les canonades ERW d'alta-qualitat se sotmeten a un procés anomenatrecuit de costureso normalització-de cos sencer. Aquest tractament tèrmic recristal·litza l'estructura del gra a la línia de soldadura, assegurant que la costura tingui exactament les mateixes propietats mecàniques i resistència a la corrosió que la resta del cos de la canonada.
Pregunteu sempre al vostre proveïdor: La costura de soldadura ha estat tractada tèrmicament post-soldadura (PWHT)?
5. Revestiment superficial i protecció contra la corrosió
L'acer és inherentment susceptible a l'oxidació i la corrosió. Depenent d'on s'instal·lin les canonades ERW, seleccionar l'acabat superficial adequat no és-negociable per ampliar el cicle de vida de la vostra infraestructura.
1. Acer nu/negre (oliat)
La canonada es deixa sense recobrir però es tracta amb una capa lleugera d'oli industrial per evitar l'oxidació durant el trànsit i l'emmagatzematge. Això és adequat si les canonades es pintaran, es recobriran al lloc-o es tancaran en un entorn interior controlat.
2.-Galvanització per immersió en calent (HDG)
La canonada es submergeix en un bany de zinc fos, formant una capa d'aliatge gruixuda i robusta. Les canonades ERW galvanitzades ofereixen una protecció excepcional contra la corrosió atmosfèrica i s'utilitzen àmpliament en marcs estructurals exteriors, línies de subministrament d'aigua i tanques.
3. Recobriments de polímers anticorrosió
Per a canonades subterrànies o entorns químics altament corrosius, es requereixen recobriments avançats:
- 3LPE (polietilè de tres-capes):Comprèn una-capa epoxi d'alt rendiment, una capa adhesiva i una capa exterior de polietilè. Ofereix una protecció d'elit contra danys mecànics i la química del sòl.
- FBE (epoxi enllaçat per fusió):Excel·lent per protegir les línies de transmissió de gas i petroli que funcionen a temperatures estàndard.

-Galvanització per immersió en calent

3LPE

FBE
6. Proves no-destructives (NDT) i certificació
Per assegurar-vos que rebeu canonades ERW de grau-professional, heu de verificar els protocols de control de qualitat del fabricant. Com que la soldadura és un punt potencial de vulnerabilitat, les proves rigoroses són obligatòries.
Assegureu-vos que el vostre proveïdor ofereix aCertificat de prova de molí (MTC)conforme aEN 10204 Tipus 3.1 o 3.2. L'MTC ha de confirmar que el lot s'ha sotmès a les proves següents:
- Prova hidrostàtica:Cada canonada s'omple d'aigua i es pressuritza fins a un límit especificat per garantir que no hi hagi fuites ni micro{0}fissures al llarg de la línia de soldadura.
- Proves d'ultrasons (UT) / Proves de corrents de Foucault:Mètodes no-destructius utilitzats per escanejar tota la longitud de la costura de soldadura per detectar defectes interns, buits o inclusions.
- Proves mecàniques d'aplanament i flexió:Assajos destructius realitzats sobre peces de mostra. La canonada s'aplana a la zona de soldadura per assegurar-se que no s'esquerde, demostrant la ductilitat de la soldadura.
7. Reputació del proveïdor, aprovisionament i logística
La peça final del trencaclosques no és sobre l'acer en si, sinó a qui el compreu. El subministrament d'un fabricant acreditat i acreditat evita el risc de materials falsificats o bobines d'acer de qualitat inferior.
Llista de verificació clau de proveïdors:
- Certificacions:El fabricant té la certificació ISO 9001, API 5L i CE?
- Traçabilitat:Pot el proveïdor rastrejar cada tub fins al número de calor específic de la bobina d'acer de la fàbrica d'acer?
- Embalatge i protecció:Les canonades estan empaquetades correctament amb fleixes d'acer? Els extrems estan protegits amb taps de plàstic per evitar danys al fil o l'entrada de deixalles durant el transport marítim/terrestre?
- Temps de lliurament i logística:El proveïdor pot complir de manera fiable el calendari del vostre projecte? El retard en el lliurament de canonades pot comportar sancions econòmiques massives a les obres de construcció.
Conclusió: fer la inversió adequada
Escollir la canonada d'acer ERW adequada és un acte d'equilibrirequisits de rendiment, condicions ambientals i limitacions pressupostàries. En prestar molta atenció al grau d'acer (com ara ASTM A53 o API 5L), assegurant els horaris adequats de gruix de paret, verificant que la soldadura s'ha recuit correctament i exigint certificats complets de prova de molí, elimineu les conjectures i mitigueu els riscos estructurals.
Invertir temps en la verificació d'aquests paràmetres tècnics garanteix que el vostre projecte funcioni correctament, de manera segura i sigui rendible durant tota la seva vida útil. En cas de dubte, consulteu de prop un enginyer estructural certificat i un fabricant d'acer transparent i verificat per adaptar les especificacions exactes als vostres plànols.