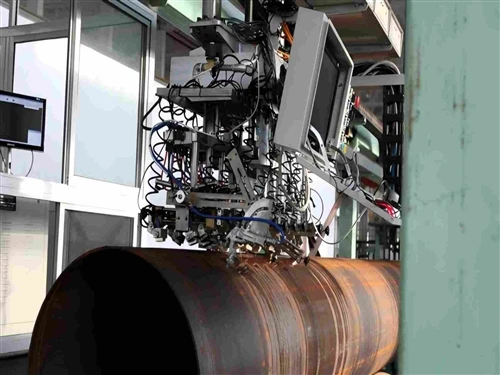
Qualsevol que es proveeix de canonades d'acer finalment es troba amb aquestes dues sigles que s'asseuen l'una al costat de l'altra a la llista de productes d'un proveïdor - ERW i LSAW - sovint amb rangs de mides superposats i fulls d'especificacions d'aspecte-similar. És temptador tractar l'elecció com una formalitat: trieu el que el proveïdor tingui en estoc o el que sigui més barat aquesta setmana. Aquest enfocament funciona fins que no - normalment arriba al punt on arriba una canonada que no es pot soldar a una canonada existent, o un inspector de projectes marca un procés de soldadura que no s'ha aprovat per a l'aplicació.
La diferència real entre ERW i LSAW no és una distinció de màrqueting. Prové de dos processos de fabricació genuïnament diferents, construïts al voltant de diferents inputs de matèries primeres, dirigits a diferents rangs de mida i amb diferents estructures de costos. Comprendre aquesta diferència - no només memoritzar quin acrònim és "més gran" - és el que permet al comprador prendre una decisió d'especificacions defensable en lloc d'endevinar.

Dos materials de partida diferents, dues màquines diferents
ERWTub (soldat per resistència elèctrica).comença la seva vida com a bobina d'acer - un rotlle continu de cinta plana, sovint de quilòmetres de llarg, desenrotllada i alimentada a través d'una sèrie de rotlles de formació que l'enrotllen gradualment en una secció transversal circular (o, posteriorment, quadrada)-. A mesura que les dues vores de la cinta s'ajunten, passa corrent elèctric d'alta freqüència-per elles, generant prou calor resistent a la costura per forjar-soldar les vores sense afegir cap metall d'aportació. Tot el procés - de desenrotllament, conformació, soldadura, dimensionament i tall - s'executa com una línia contínua, la qual cosa és una gran part del motiu pel qual la canonada ERW és relativament barata i ràpida de produir.

LSAWTub (soldat per arc submergit longitudinal).comença a partir de plaques d'acer individuals, no de bobina. Cada placa es fresa-a una amplada precisa, després es forma una forma cilíndrica - més habitualment mitjançant una premsa JCO, que doblega la placa primer en una forma de "J", després una "C" i després la tanca en una "O". Un cop formada, la costura es solda mitjançant soldadura d'arc submergit: un elèctrode de filferro continu alimenta el metall de farciment a la junta sota una manta de flux granular, i la soldadura s'executa una vegada des de l'interior de la canonada i una altra des de l'exterior, fusionant completament la costura des d'ambdues direccions. Com que cada canonada està feta d'una placa discreta en lloc d'una bobina contínua, LSAW és inherentment un procés per lots en lloc d'un procés continu - més lent per peça, però capaç de manejar material molt més gran i més gruixut del que pot gestionar qualsevol línia alimentada per bobina-.

Aquesta distinció - bobina contínua versus placa discreta - és la causa principal de gairebé totes les altres diferències entre els dos processos. Val la pena mantenir-se com a model mental, perquè explica els límits de mida, el patró de costos i les aplicacions típiques alhora.
Per què el rang de mida és la primera línia divisòria real
La bobina d'acer té un pràctic sostre de gruix. Enrotllar i desenrotllar una cinta molt gruixuda es fa mecànicament difícil i costós molt abans d'arribar als gruixos de paret que necessiten les canonades de gran-diàmetre i alta- pressió. Aquest sostre és el que limita el rang pràctic de la canonada ERW a aproximadament 24 polzades (610 mm) de diàmetre exterior i uns 25 mm de gruix de paret a la majoria de molins, tot i que algunes línies especialitzades van més enllà d'això.
La planxa d'acer no té aquesta limitació de la mateixa manera que els - laminadors de plaques produeixen habitualment material de més de 40 mm de gruix, i una premsa JCO pot formar un cilindre molt més gran i més pesat del que podria suportar qualsevol línia de bobina. És per això que LSAW domina l'extrem gran del mercat: canonades des d'aproximadament 16 polzades (406 mm) de diàmetre exterior fins a 100 polzades (2540 mm) o més, amb un gruix de paret còmodament al rang de 40+ mm per a aplicacions de-paret pesada i d'alta pressió.
Cost: no és una simple regla "ERW és més barat".
És una abreviatura comuna dir que ERW és l'opció econòmica i LSAW és l'opció premium, i a una mida donada on tots dos estan disponibles, això sovint és aproximadament cert - El procés d'alimentació contínua de bobina-d'ERW té un cost de producció per-metre més baix que un procés-de placa-i-JCO-procés de premsa. Però la comparació només té sentit dins de la zona de superposició. Per sobre de 24 polzades, no hi ha cap "opció ERW més barata" per comparar, perquè els molins ERW generalment no poden produir-lo en absolut. Per sota d'unes 16 polzades, LSAW esdevé desproporcionadament car en relació amb els ERW perquè utilitzeu un procés d'eines-grans i pesades-en una mida per a la qual no s'ha optimitzat.
La lliçó pràctica de costos és aquesta: pregunteu quin rang de mides necessiteu realment abans de preguntar quin procés és més barat. La comparació econòmica només importa a la banda estreta on hi ha una elecció genuïna.
Qualitat i inspecció de la costura: soldadura diferent, èmfasi de prova diferent
El procés de soldadura d'alta-freqüència d'ERW fusiona les dues vores de la bobina directament, sense metall d'aportació - una soldadura ERW ben-controlada és essencialment indistinguible del metall matriu sota raigs X-. Històricament, les canonades ERW tenien fama de defectes de costura (sobretot d'equips de soldadura de baixa-freqüència més antics utilitzats fa dècades), però la producció moderna d'ERW d'alta-freqüència, combinada amb proves d'ultrasons en línia del 100% de la costura, ha tancat aquesta bretxa de qualitat substancialment per a molins de bona reputació. Aquesta història és part de la raó per què algunes especificacions conservadores de canonades encara afavoreixen la canonada sense soldadura o LSAW per sobre dels ERW per a un servei de transmissió d'alta pressió crític, tot i que la qualitat moderna d'HF-ERW ha millorat considerablement.
La soldadura de LSAW afegeix metall d'aportació en dues passades separades - dins i fora -, cosa que significa que hi ha més material de soldadura total i dues zones de fusió diferents per inspeccionar en lloc d'una. Els molins LSAW de renom fan proves ultrasòniques i sovint radiogràfiques en ambdues passades de soldadura, a més d'una prova hidrostàtica a la canonada acabada. Com que LSAW s'utilitza de manera desproporcionada per a aplicacions crítiques de més -diàmetre, -pressió més alta- i més seguretat- (conductes principals, canalitzacions en alta mar, pilotes estructurals), els règims de proves que s'hi aplican solen ser més extensos segons la convenció de la indústria - no perquè el procés sigui inherentment menys fiable, sinó perquè normalment les aplicacions són menys fiables.
Relacionar el procés amb l'aplicació
Aigua, gas i canonades de distribució de baixa-a-pressió, els marcs estructurals, les tanques, les bastides i la fabricació general en el rang de diàmetres petits-{-mitjans són el territori principal d'ERW. La combinació d'un cost més baix, terminis de lliurament més ràpids i una integritat de costura adequada per a aquestes condicions de servei fa que ERW sigui l'opció predeterminada sempre que la mida estigui dins del seu rang pràctic i el servei no requereixi una certificació de grau-pipeline.
Oleoductes de transmissió de petroli i gas de llarga distància-, canalitzacions d'aigua de gran-diàmetre, pilotes estructurals en alta mar i canonades de processos industrials pesats es troben perfectament al territori LSAW - en part perquè els diàmetres i els gruixos de paret necessaris superen simplement el que pot produir ERW, i en part perquè aquestes aplicacions solen portar codis de disseny (API 5L PSL2, per exemple) que especifiquen règims de proves i documentació LSAW.
Dins de la zona de superposició (aproximadament 16"–24" OD), la decisió normalment es redueix a tres qüestions pràctiques: L'especificació del projecte anomena un procés requerit per nombre (alguns codis de pipeline demanen explícitament un o l'altre)? El gruix de paret necessari es troba prop del pràctic sostre d'ERW, on un molí LSAW produiria un producte més consistent i de menor risc-? I el pressupost afavoreix prou el cost més baix d'ERW per justificar-ho, suposant que l'especificació ho permet?
Una guia de compra per prendre aquesta decisió correcta
Comenceu des del vostre OD i el gruix de paret necessaris, no des d'una preferència de procés.Si la vostra especificació requereix una canonada de 30-polzades, la pregunta ERW-vs-LSAW es respon per si mateixa: cap molí ERW seriós no produeix aquesta mida. Confirmeu primer el vostre requisit dimensional i deixeu-lo restringir les opcions de procés abans de comparar proveïdors.
Comproveu si el vostre codi de govern o l'especificació del client anomena un procés.Alguns codis de canonades i estructurals restringeixen explícitament quin procés de soldadura és acceptable per a una classe de servei determinada. No suposeu que cap dels processos sigui automàticament acceptable només perquè la mida s'ajusti - llegiu el document d'especificacions real, no només la taula de mides.
A la zona de superposició, demaneu una cotització real d'ambdós, no una suposició.Les mides d'entre 16 i 24 polzades aproximadament val la pena citar en ambdues maneres si les vostres especificacions ho permeten, ja que la diferència de costos pot ser més petita del que s'esperava en funció del gruix de la paret i del volum de la comanda -, especialment a l'extrem més gruixut de la gamma d'ERW, on LSAW pot tenir un preu més competitiu del que suggereix la regla general "ERW sempre és més barata".
Confirmeu el règim de proves de costura real del molí, no només el nom del procés."ERW" i "LSAW" descriuen el mètode de soldadura, no automàticament el nivell d'inspecció. Pregunteu específicament si les proves de costura són 100% ultrasòniques en línia, mostres puntuals-o complementades amb proves radiogràfiques en passades crítiques - això varia entre molins més del que només suggereix l'etiqueta del procés.
Coincideix les expectatives de tolerància del gruix de la paret amb el procés, no una sola hipòtesi general.La canonada ERW generalment manté una consistència més estreta del gruix-de la paret a l'extrem més prim del seu rang, ja que el gruix de la bobina es controla aigües amunt a la fàbrica d'acer abans que comenci fins i tot la formació de la canonada. El gruix de la paret LSAW està controlat pel proveïdor de plaques i es verifica durant la producció de canonades - Pregunteu al vostre proveïdor quina etapa de la cadena de subministrament és realment responsable del control de la tolerància de la paret, ja que això afecta a qui ha de fer-se responsable si un enviament arriba fora de les especificacions.
No assumis que cap dels dos processos és universalment "més fort".Amb el mateix grau i gruix de paret, tant les canonades ERW com LSAW estan dissenyades i provades per complir amb els mateixos mínims de propietats mecàniques definits per la norma reguladora. El veritable diferenciador de rendiment és si la mida, el gruix de la paret i el règim de prova coincideixen amb la vostra condició de servei real - i no quin acrònim sona més industrial.
Aconseguir aquesta decisió correcta en l'etapa d'especificació - procés de concordança amb la mida, el requisit de codi i la necessitat de prova - és molt més barat que descobrir un desajust després que la canonada ja s'hagi enviat. En cas de dubte, proporcioneu al vostre proveïdor les especificacions reals del projecte i les condicions del servei en lloc d'un nom de procés, i deixeu que la mida i els requisits del codi facin la decisió.