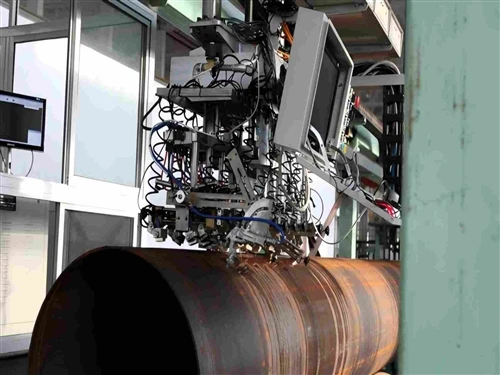
Equips de producció de canonades d'acer LSAW:
Fresadora de vora de placa
La fresadora fresa les dues cares de la placa amb estàndards exigents per tal de complir amb les especificacions d'amplada, vora i forma de ranura.
Màquina de crimpar vora
La màquina de crimpar engarça les vores de la placa per formar la curvatura necessària.
Màquina de soldadura per punt
Les dues vores de la canonada de costura oberta s'uneixen mitjançant la màquina de soldadura per punt. després soldat pel soldador de puntes mitjançant un procés de soldadura per arc de gas - actiu de metall ("MAG").
Màquina de conformar
Utilitza el procés "JCO" per doblegar i formar la placa d'acer ondulada en una canonada d'acer.
Màquina de soldadura interior
La costura longitudinal interior de la canonada es solda des de l'interior fixant 4 capçals de soldadura mentre es mou la canonada i utilitzant el procés de soldadura d'arc-submergit.
Màquina de cara d'extrem
La màquina anivella l'extrem de la canonada amb capçals de tall giratoris per assegurar-se que es compleixen les especificacions de ranura i vores requerides.
Provador hidrostàtic
L'ús de la tecnologia de segellat frontal elimina les zones cegues durant les proves hidrostàtiques. El provador també està equipat amb funcions de gravació i emmagatzematge automàtics.
Màquina d'expansió
La canonada se sotmet a una-expansió total per augmentar la precisió de les dimensions de la canonada i millorar la distribució interna de la tensió.
Els passos específics del procés de la canonada d'acer LSAW són els següents:
1. Sonda de placa: s'utilitza per fabricar les juntes LSAW de gran diàmetre just després d'entrar a la línia de producció, que és la prova d'ultrasons-de placa completa inicial.
2. Fresat: la màquina que s'utilitza per fresar fa aquesta operació a través d'una placa de fresat de dos-fils per complir els requisits de l'amplada de la placa i els costats paral·lels a la forma i el grau.
3. Cara pre-corbada: aquest costat s'aconsegueix utilitzant una màquina pre-dobladora a la vora de la placa pre-doblada. La vora de la placa ha de complir els requisits de curvatura.
4. Formació: després del pas de pre-plegat, a la primera meitat de la màquina d'emmotllament JCO, després d'acer estampat, es pressiona en forma de "J" mentre que l'altra meitat de la mateixa placa d'acer es doblega i es pressiona en forma de "C", després l'obertura final forma una forma de "O".
5. Pre-soldadura: consisteix a fer que una canonada d'acer soldada sigui una costura recta després que s'hagi format i, a continuació, s'utilitza una soldadura de gas (MAG) per a la soldadura contínua.
6. Soldadura interior: es fa amb una soldadura d'arc submergit en tàndem de diversos fils -(uns quatre fils) a la part interior de la canonada d'acer soldada amb costura recta.
7. Soldadura exterior: la soldadura exterior és la soldadura d'arc submergit en tàndem de diversos fils -a la part exterior de la soldadura de canonades d'acer LSAW.
8. Prova d'ultrasons: a l'exterior i a l'interior de la canonada d'acer soldada amb costura recta i ambdós costats del material base es solden amb una inspecció del 100%.
9. Inspecció de raigs X-: la inspecció de TV industrial de raigs X- es realitza a l'interior i a l'exterior mitjançant un sistema de processament d'imatges per assegurar-se que hi ha sensibilitat de detecció.
10. Expansió: per aconseguir la soldadura d'arc submergit i el diàmetre del forat de la longitud del tub d'acer de costura recta per millorar la precisió de la mida del tub d'acer i millorar la distribució de l'estrès al tub d'acer.
11. Prova hidràulica: es realitza a la màquina de prova hidràulica d'acer després d'ampliar-se mitjançant la prova d'arrel-per assegurar-se que la canonada d'acer compleix els requisits estàndard amb la màquina amb capacitats d'enregistrament i emmagatzematge automàtics.
12. Xamfranat: Consisteix en la inspecció realitzada a la canonada d'acer al final de tot el procés.
Procés de fabricació de canonades d'acer LSAW:
Flux de procés de soldadura d'arc submergit longitudinalment
LSAW (tubes d'acer soldades per arc submergit longitudinalment) a la placa de fulletons com a matèria primera, la placa d'acer al motlle o la pressió de la màquina d'emmotllament (volum) utilitzant la soldadura d'arc submergit de doble cara i l'envasat de producció.
El procés LSAW de canonada soldada inclou UOE i JCOE.
Procés de formació de canonades UOE LSAW:
Els tres processos de conformació principals del procés de conformació de tubs d'acer UOE LSAW inclouen: pre{0}}plegat de plaques d'acer, conformació en U i conformació en O. Cada procés adopta una premsa de conformació dedicada per completar els tres processos de pre-doblar la vora de la placa d'acer, la formació d'U i la formació d'O en seqüència per deformar la placa d'acer en un tub circular.
Procés de formació de canonades JCOE LSAW:
Formació: després de diversos passos d'estampació a la màquina de conformació JC0, la primera meitat de la placa d'acer es pressiona en forma de "J", després l'altra meitat de la placa d'acer es pressiona en una "J" per formar una forma de "C" i, finalment, es pressiona des del centre per formar un tub en blanc obert en forma de "0" -.