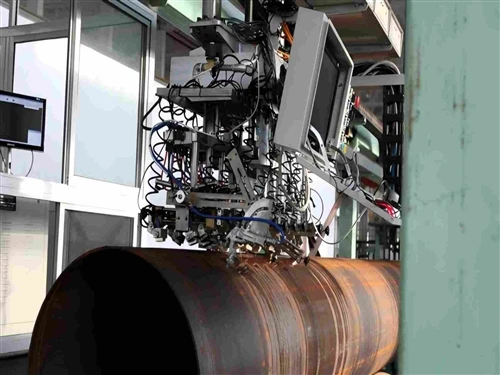
Una soldadura d'una canonada galvanitzada no és la mateixa operació que una soldadura d'una canonada negra amb una superfície de-color diferent. El recobriment de zinc que dóna a la canonada galvanitzada la seva resistència a la corrosió es comporta de manera molt diferent de l'acer a les temperatures de soldadura, i aquesta diferència impulsa gairebé totes les precaucions especials que s'utilitzen en un equip de soldadura galvanitzada - des de com es prepara la unió, fins a com es fa la soldadura i què passa després de l'extinció de l'arc. Entendre per què existeixen aquestes precaucions, en lloc de tractar-les com una llista de verificació arbitrària, és el que separa una junta galvanitzada soldada que dura tant com la resta de la canonada d'una que es converteix en el primer lloc on es corroeix el sistema.
Dos recobriments, dos punts de partida diferents
No totes les canonades galvanitzades arriben a la badia de soldadura amb el mateix recobriment, i la diferència importa abans fins i tot de començar la soldadura.
Tub-galvanitzat en calentes produeix submergint un tub d'acer acabat en un bany de zinc fos, normalment al voltant de 450 °C. El zinc reacciona amb la superfície d'acer per formar una sèrie de capes d'aliatge de zinc-ferro, rematades amb una capa de zinc relativament pur. Aquest enllaç metal·lúrgic - no només un dipòsit superficial - és el que dóna al recobriment per immersió en calent la seva força d'adhesió i el seu rang de gruix típic d'aproximadament 45 a 100+ micres depenent del gruix de l'acer i del temps d'immersió. El recobriment no és perfectament uniforme a nivell microscòpic, però a nivell pràctic cobreix contínuament les superfícies interiors i exteriors de la canonada, incloses zones de difícil--aconseguir, com ara fils i costures de soldadura, perquè la canonada està completament immersa.
Tub electro-galvanitzates produeix dipositant zinc a la superfície d'acer de manera electroquímica, normalment a temperatura ambient, a partir d'una solució de sal de zinc-. El recobriment resultant és més prim - habitualment en el rang de 5 a 25 micres - d'aspecte més suau, i s'uneix per adhesió electroquímica en lloc de la capa de difusió d'aliatge que es desenvolupa un recobriment d'immersió en calent-. És més ràpid i menys costós d'aplicar, i produeix un acabat superficial més uniforme i cosmèticament més net, per això apareix sovint en aplicacions d'interior o de menor exposició a la-corrosió-, on l'aspecte i el cost compten més que dècades de vida útil a l'aire lliure.
Conseqüència pràctica per a la soldadura: un recobriment d'immersió en calent-concentra més massa de zinc a prop de la junta, una major part bloquejada en una capa d'aliatge que s'adhereix a la superfície d'acer fins i tot amb calor i un recobriment més gruixut per retirar abans de soldar. Un recobriment electro-galvanitzat és més prim i més fàcil d'eliminar, però també ofereix una vida útil més curta un cop la junta torna a estar en servei, ja que simplement hi ha menys zinc per començar. Cap de les dues diferències canvia la física subjacent del que passa quan l'arc arriba a prop del zinc -, sinó que canvia la quantitat d'aquest problema amb el qual esteu tractant i com es compara el rendiment de corrosió de la junta acabada amb la resta de la canonada.


Per què el zinc i un arc de soldadura no conviuen bé
El problema principal és un simple desajust en la temperatura. El zinc bull a aproximadament 907 ºC. L'acer no comença a fondre's fins a uns 1.500 graus centígrads. Un arc de soldadura funciona molt més calent que qualsevol de les xifres -, el que significa que quan l'arc ha fet alguna cosa a l'acer, el zinc que l'envolta ja s'ha vaporitzat.
Aquesta seqüència causa diversos problemes diferents a la soldadura acabada, no només un:
- Porositat- El vapor de zinc alliberat a la piscina de soldadura no s'escapa completament abans que el metall es solidifiqui, deixant bosses de gas al metall de soldadura. La porositat redueix la secció transversal-eficaç de la soldadura i dóna lloc a les esquerdes de corrosió i fatiga.
- Fragilització del metall líquid- si la calor de la soldadura empeny el zinc fos o vaporitzat cap als límits de gra de la-zona afectada per la calor de l'acer base, pot reduir la ductilitat d'aquesta zona i, en alguns casos, contribuir a l'esquerdament sota càrrega o tensió tèrmica posterior. Aquest és un risc-ben documentat associat específicament a la soldadura d'acer galvanitzat, diferent de la porositat de la soldadura normal.
- Esquitxades i mal perfil de taló- la vaporització del zinc altera l'arc i la superfície de la piscina de soldadura, cosa que fa que sigui més difícil mantenir un cordó net i consistent en comparació amb la soldadura de la mateixa unió en acer nu.
- Perill de fums- El zinc vaporitzat per l'arc s'oxida ràpidament a l'aire i produeix fum d'òxid de zinc. Inhalar aquest fum en suficient concentració provoca la febre dels fums metàl·lics, un risc laboral real i-ben reconegut, per això la ventilació i, si és necessari, la protecció respiratòria són pràctiques habituals en treballs de soldadura galvanitzada, no una precaució opcional.
Cap d'aquests problemes desapareix perquè un soldador és expert - són conseqüències físiques de la soldadura mitjançant un recobriment de zinc intacte. Quin control d'habilitat i procediment és quina part del problema arriba a l'articulació acabada, i aquest control comença abans que l'arc sigui colpejat.
Eliminació del recobriment de la zona de soldadura - i per què no és "prou tancat"
La pràctica estàndard és treure el recobriment de zinc de la zona de la junta abans de soldar, utilitzant una esmoladora angular, poliment abrasiu o neteja amb flama, en lloc de soldar-hi directament. Això no és cosmètic -, sinó que aborda el risc de porositat i fragilitat a la font mantenint el vapor de zinc fora de la piscina de soldadura i la zona afectada per la calor-en primer lloc. L'àrea netejada normalment s'estén a poca distància des de la vora de la junta tant a la canonada com a qualsevol brida o accessori d'acoblament, no només a la cara de bisell immediata, ja que la zona afectada per la calor-s'estén més enllà de la soldadura i el zinc residual just fora de la junta visible encara es pot vaporitzar a l'àrea sota calor de soldadura.
Cada mètode d'eliminació té una compensació pràctica. La mòlta és ràpida i controlable, però genera pols carregada de zinc-que necessita les mateixes precaucions de fums/pols que la soldadura. La neteja amb flama crema el recobriment mitjançant una passada de la torxa d'-intensitat més baixa abans que comenci la soldadura, útil en canonades de diàmetre més gran-on la mòlta de tota la circumferència requereix temps-, però encara allibera fum d'òxid de zinc durant la mateixa passada de neteja, de manera que els requisits de ventilació no desapareixen només perquè l'arc encara no ha començat a soldar.
Per què les canonades de gran-diàmetre sovint salten completament la soldadura
Per a canonades galvanitzades per sobre d'aproximadament DN100, sovint s'especifiquen mètodes d'unió mecànica - connexions brides, acoblaments ranurats/mecànics o accessoris de tipus compressió-- en lloc de la soldadura de camp, i el raonament es connecta directament amb la càrrega d'eliminació i reparació del recobriment-descrita anteriorment. Una unió DN100+ té una gran circumferència de recobriment per pelar, soldar i després reparar, i qualsevol buit en aquesta reparació és un buit en la protecció contra la corrosió d'una unió que sovint és difícil d'inspeccionar o re-recobrir un cop el sistema està en servei. Una unió mecànica evita alterar el recobriment en absolut a la zona de la junta - sense mòlta, sense soldadura, sense recobriment de reparació -, la qual cosa elimina tota la categoria de risc descrita anteriorment en lloc de gestionar-la. Això és menys una qüestió d'exigència de codi a la majoria de jurisdiccions i més una qüestió de gestió pràctica de riscos un cop l'àrea d'eliminació del recobriment -és prou gran com per tal que una reparació totalment coherent sigui més difícil de garantir.
Reparació del recobriment després de la soldadura
Un cop soldada la unió, l'àrea que es va esmolar o cremar nua - juntament amb el cordó de soldadura en si - es deixa sense protecció contra la corrosió tret que es repari deliberadament. Això importa més del que podria semblar al principi: el zinc protegeix l'acer nu adjacent en part mitjançant l'acció sacrificial (galvànica), on el zinc es corroeix preferentment i protegeix petites àrees properes d'acer exposat. Aquesta protecció té un rang efectiu limitat - funciona per a forats i danys menors en el recobriment, no per a una costura de soldadura completa d'acer nu. Si no es repara, la zona de soldadura es converteix en el primer punt de corrosió del sistema, soscavant la raó per la qual es va especificar la canonada galvanitzada en primer lloc.
La reparació estàndard utilitza un compost-ric en zinc-, ja sigui un compost de galvanització en fred aplicat amb brotxa o esprai, o, en alguns casos, metal·lització de zinc-polveritzat tèrmic per a aplicacions de-alt rendiment - construït amb un gruix de pel·lícula seca comparable al recobriment d'immersió calent- circumdant, sovint en múltiples capes de gruix adequat d'una passada. Això no és un retoc cosmètic-que coincideixi amb el color de la pintura; està restaurant una capa protectora de sacrifici real, i una reparació aplicada massa fina o amb una mala preparació de la superfície per sota fallarà molt abans que la resta del recobriment original de la canonada.
Cinc punts de control de qualitat que realment importen aquí
La qualitat constant de la soldadura a les canonades galvanitzades es controla en cinc àrees, cadascuna abordant un punt diferent en què els riscos relacionats amb el zinc-anterior poden fallar.
Qualificació i continuïtat del soldador.La soldadura correcta de canonades galvanitzades requereix un control més estricte de l'entrada de calor i la velocitat de desplaçament que soldar la junta d'acer nua equivalent, específicament per limitar la quantitat de zinc que es vaporitza davant i al voltant de la piscina de soldadura. Els equips haurien d'estar qualificats amb un procediment que reflecteixi aquesta - no només una certificació general de soldadura - i s'haurien de verificar mitjançant una prova pràctica en condicions representatives del lloc abans de ser autoritzats per treballar. Mantenir la mateixa tripulació en un projecte redueix la variabilitat que els soldadors re-aprenen aquests ajustos durant la feina.
Manipulació de material de farciment.Els elèctrodes recoberts de flux-absorbeixen la humitat de la humitat ambiental, i la humitat del recobriment de l'elèctrode és un risc independent però que s'agreuja - contribueix a l'esquerdament induït per hidrogen-a la soldadura, independentment de qualsevol cosa relacionada amb el zinc-. Els consumibles han de provenir d'un proveïdor amb certificació de material completa, s'han d'emmagatzemar i coure a temperatura controlada segons el procediment aplicable i s'han d'emetre en quantitats equivalents a aproximadament mig -dia d'ús, de manera que la vareta no utilitzada no es deixi per reabsorbir la humitat a la botiga. Aquest control importa més, no menys, en treballs galvanitzats, ja que la porositat del vapor de zinc i la porositat de l'hidrogen dels consumibles humits es poden combinar entre si en la mateixa soldadura.
Estat de l'equip i calibratge.La sortida real d'una màquina de soldadura ha de coincidir amb la configuració que es mostra, per això s'han de calibrar els mesuradors de corrent i tensió abans de començar un projecte. Com que la soldadura galvanitzada depèn de mantenir un control d'entrada de calor més estricte-que la soldadura normal d'acer al carboni, una màquina no calibrada - o un cable de soldadura dura el temps suficient per provocar una caiguda de tensió significativa sense un ajust de paràmetres corresponent - soscava tot el punt d'especificar un control acurat de corrent i velocitat-en el procediment.
Disciplina del procés.Les dimensions i la neteja de les ranures (confirmant que el recobriment de zinc s'ha eliminat realment, no només visualment enfosquit) s'han de comprovar immediatament abans de començar la soldadura. El corrent, la tensió i la velocitat de viatge han de mantenir-se dins de l'interval del procediment qualificat durant tot el procés, no només a l'inici de l'articulació, ja que la deriva cap a una entrada de calor més elevada reintrodueix més vaporització de zinc i una zona afectada-de calor més àmplia. Els passos d'arrel mereixen una atenció especial, ja que l'arrel és més propera a qualsevol zinc residual a l'extrem de l'articulació i és on és més probable que s'origini la porositat; Les soldadures de múltiples-passes s'han de construir en capes primes controlades en lloc d'un petit nombre de passades pesades. A les juntes de -conseqüències més elevades, la inspecció visual s'ha d'avalar per proves no-destructives adequades al servei - proves radiogràfiques o ultrasòniques per a pressions crítiques o juntes estructurals, com a mínim per a una mostra representativa de la prova.
Condicions ambientals.La temperatura ambiental, la humitat i la velocitat del vent a la ubicació de la soldadura afecten la qualitat de la soldadura independentment del problema de zinc - el vent altera la protecció, la humitat afecta la recollida d'hidrogen a la piscina de soldadura i als consumibles emmagatzemats, i la temperatura ambient freda canvia la velocitat de refrigeració i, amb això, el risc d'esquerdes a la zona afectada per la calor-. Quan algun d'aquests quedi fora de l'interval indicat del procediment qualificat, la resposta correcta és ajornar el treball, no soldar de totes maneres i confiar en la inspecció per detectar problemes posteriorment.