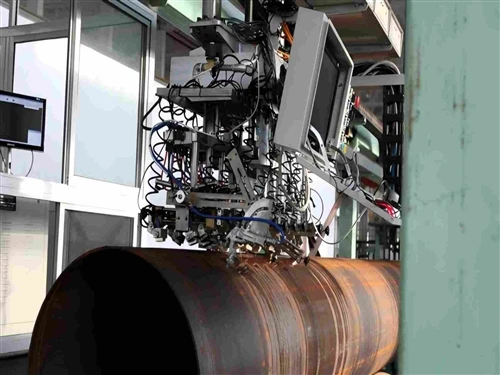
L'esquerda segueix sent un dels defectes més greus que es troben en la producció de canonades soldades i també és un dels menys tolerants -, a diferència d'una desviació dimensional o d'una imperfecció superficial, una esquerda a la soldadura és un defecte estructural que es pot propagar sota càrrega de servei i provocar una fallada total. Les esquerdes a la canonada soldada es classifiquen generalment per la seva orientació respecte a la línia de soldadura en dues categories:esquerdes longitudinals, que van paral·lels a la costura de soldadura, iesquerdes transversals, que la travessen. Aquest article se centra específicament en l'esquerda transversal - per què es forma i què ha de controlar un productor per prevenir-la, amb especial atenció a l'espiral (SSAW) canonada soldada, on la geometria de la costura helicoïdal afegeix les seves pròpies consideracions a la metal·lúrgia general de soldadura implicada.
D'on provenen realment les esquerdes transversals
Les esquerdes transversals a la canonada soldada es formen amb més freqüència durant la solidificació i la cristal·lització del propi metall de soldadura, no després. A mesura que la piscina de soldadura fosa es refreda, es solidifica progressivament des de les vores exteriors de la piscina cap a l'interior cap a la línia central, amb grans que creixen en la direcció del flux de calor. Aquesta solidificació s'acompanya d'una contracció volumètrica - el metall simplement ocupa menys espai a mesura que passa de líquid a sòlid i continua contraint-se a mesura que es refreda més cap a la temperatura ambient.
Aquesta contracció generaesforç de traccióal llarg de la soldadura, i com que el metall base circumdant i el metall de soldadura ja-solidificat resisteixen la contracció, la tensió en desenvolupament es concentra més a la línia central de la soldadura, on l'últim metall líquid es solidifica i on els límits de gra d'ambdós costats de la piscina es troben gairebé de cara-. Si aquesta regió de la línia central no pot acomodar l'esforç de tracció - perquè l'estructura del gra és desfavorable, perquè els oligoelements nocius han debilitat els límits del gra, o perquè la tensió en si és més alta del que ha de ser a causa d'un mal control del procés - s'obre una esquerda perpendicular a la direcció de la soldadura. Aquesta orientació perpendicular és precisament el que la converteix en una esquerda transversal més que no pas longitudinal.
El diagrama següent il·lustra aquest mecanisme: el front de solidificació que segueix la torxa de soldadura, la tensió de contracció que travessa la línia de soldadura a mesura que la piscina es refreda i l'obertura resultant de l'esquerda a la línia central on es concentra aquesta tensió.

El comodí metal·lúrgic: la contaminació del coure
L'esforç de contracció de solidificació és una condició bàsica de cada soldadura - no es pot eliminar completament, només es pot gestionar. Però un segon factor converteix la tensió de contracció ordinària en una esquerda real molt més fàcilment: la presència d'impureses de baix punt de fusió-- en el metall de soldadura i en la producció de canonades-soldades en espiral,el coure és el delinqüent més comú.
El coure entra a la piscina de soldadura des d'una font inesperada: el prim recobriment de coure aplicat al cable de soldadura per evitar l'oxidació superficial durant l'emmagatzematge i per millorar el contacte elèctric i l'alimentació a través de l'equip de soldadura. A mesura que el filferro passa per la punta de contacte a gran velocitat, la fricció desgasta gradualment el forat de la punta i les partícules fines de coure - tant del recobriment del filferro com, a les puntes desgastades, de la pròpia punta de contacte de coure - s'escampen i es transporten al flux i a l'arc, arribant finalment a la piscina de soldadura fosa.
El coure es fon a una temperatura molt més baixa que l'acer. A mesura que el conjunt de soldadura es solidifica, el coure present no es solidifica amb la matriu d'acer a granel - roman líquid més temps i es segrega als límits del gra, on els mulla i els debilita. Aquesta és una forma defragilitat-del metall líquid: el límit del gra, ja sota esforç de tracció per contracció de solidificació normal, ara té molta menys resistència a aquesta tensió perquè el coure ha compromès la seva cohesió. El resultat és que apareixen esquerdes transversals als límits-contaminats amb coure a nivells de tensió que una soldadura no contaminada toleraria sense problemes.

Prevenció: el que realment redueix l'esquerda transversal
La prevenció d'esquerdes transversals no és qüestió d'una solució única -, sinó que requereix controlar tant l'esforç de contracció subjacent com la contaminació metal·lúrgica que fa que la soldadura sigui vulnerable. A la pràctica, això es redueix a cinc àrees de control de processos.
1. Selecció de consumibles de soldadura
El punt de partida és triar filferro i flux de soldadura amb una química adequada al material base i lliure d'excés d'oligoelements nocius. La selecció de consumibles acuradament redueix el nivell de base d'impureses que entren a la piscina de soldadura en primer lloc, la qual cosa redueix la probabilitat d'esquerdes transversals independentment del que succeeixi aigües avall en el procés. Aquesta és una decisió presa fins i tot abans que comenci la soldadura, i estableix el límit de la neteja del metall de soldadura possiblement - cap control de procés aigües avall no pot compensar completament una mala elecció de consumibles.
2. Disseny de bisell i control de penetració
La geometria de la ranura o bisell a la junta de soldadura afecta directament la quantitat de metall de soldadura que es diposita i com es desenvolupa el patró de solidificació. El principi general aquí és reduir el bisell intern de la soldadura sempre que sigui possible, sense sacrificar la profunditat de penetració que realment necessita la unió. Un bisell intern més petit, combinat amb una penetració adequada, dóna com a resultat un volum més petit de la piscina de soldadura i un camí de solidificació més curt, tots dos redueixen la magnitud de l'esforç de contracció que es desenvolupa a mesura que la soldadura es refreda. Aconseguir aquest equilibri correcte requereix una estreta coordinació entre el disseny de bisell i els paràmetres de soldadura (corrent, tensió, velocitat de desplaçament) que s'utilitzen realment a la línia, ja que un disseny de bisell no es pot avaluar aïlladament del procés amb el qual està vinculat.
3. Formació de precisió i alineació de rotlles
Específicament en canonades-soldades en espiral, la precisió del procés de formació de rotlles-que dóna forma a la tira plana en el cos de la canonada helicoïdal té una influència directa sobre la tensió residual present a la unió de soldadura abans fins i tot de començar la soldadura. Si les vores de la banda no es posen en una alineació precisa - espai constant, alçada constant de vora, curvatura consistent que coincideixi amb el diàmetre de la canonada previst -, la soldadura ha d'acomodar un desajust geomètric a més de la contracció de solidificació normal. Aquesta tensió residual afegida redueix el marge disponible abans que s'iniciï una esquerda transversal. El conformat precís, de vegades anomenat "ajust de la forma" a la planta de producció, redueix aquesta tensió residual a la font en lloc d'intentar compensar-la més endavant en els paràmetres de soldadura.
4. Control del factor de forma de soldadura
Elfactor de forma de soldadura- la relació entre l'amplada de la superfície del cordó de soldadura i la seva profunditat de penetració - té una relació directa i-ben documentada amb la susceptibilitat a les esquerdes. Un grup de soldadura estret i profund es solidifica amb els grans que creixen fortament cap a dins des d'ambdós costats i es troben gairebé de cap-a la línia central, concentrant l'estrès de contracció al llarg d'una banda estreta. Un grup de soldadura més ampli i menys profund permet que els grans creixin cap al centre amb un angle menys profund, distribuint la mateixa tensió general de contracció per una regió més àmplia en lloc de concentrar-la.
Com a objectiu pràctic, generalment es manté el factor de forma de soldaduraper sobre d'1(amplada del taló superior a la profunditat de penetració) específicament per evitar aquesta concentració d'esforços. Això es controla principalment mitjançant la configuració del corrent de soldadura, la tensió i la velocitat de desplaçament, i s'ha de verificar com a part de la qualificació del procés de rutina en lloc d'assumir-se només a partir de la configuració dels paràmetres nominals, ja que el desgast de l'elèctrode, la condició del flux i fins i tot la temperatura ambient poden canviar la geometria real del cordó produïda en un dia determinat.
5. Punta de contacte i control de contaminació de coure
Com que la contaminació per coure és un factor tan perjudicial desproporcionadament respecte a les petites quantitats realment implicades, mereix controls de procés dedicats en lloc de ser tractat com un efecte secundari de la qualitat general dels consumibles. Això inclou la inspecció programada i la substitució de les puntes de contacte abans que el desgast del forat sigui significatiu, el seguiment de l'alimentació del filferro per detectar descamació visible o degradació del recobriment i, en alguns casos, especificar el cable amb un tractament superficial més lleuger o alternatiu on la recollida de coure ha estat un problema recurrent. Com que aquesta via de contaminació és en gran part invisible a la soldadura acabada fins que realment apareix una esquerda, és una de les àrees on la disciplina de manteniment preventiu importa més que la resolució de problemes reactiu.
Guia de compra: avaluació de les pràctiques de prevenció d'esquerdes d'un proveïdor de canonades soldades{0}
Per a un comprador que abasteix SSAW o una altra canonada soldada, l'esquerda transversal és en gran part invisible en un certificat de molí estàndard, tret que ja hagi progressat fins a un defecte detectable detectat per proves no -destructives -, moment en què ja s'ha rebutjat o reparat una longitud, la qual cosa afegeix cost i risc de programació a la comanda. L'enfocament més fiable és avaluar si els controls de procés d'un proveïdor fan poc probable que l'esquerda transversal sigui en primer lloc. Val la pena confirmar els punts següents abans de fer una comanda, especialment per a projectes d'especificacions-més grans o superiors:
- Pregunteu com es controla el factor de forma de soldadura, no només s'estableix.Un proveïdor que pugui descriure com es mesura i verifica la relació entre l'amplada-a-de la profunditat del cordó durant la producció - en lloc de simplement citar un full de paràmetres objectiu - està demostrant un control real del procés en lloc d'una especificació del paper.
- Pregunteu sobre els intervals de substitució de les puntes de contacte i les pràctiques de manipulació de cables.Un proveïdor amb un programa definit de manteniment preventiu-per a puntes de contacte i emmagatzematge/maneig controlat del fil de soldadura per evitar danys al recobriment, està abordant la ruta de contaminació del coure de manera proactiva en lloc de reaccionar només als defectes després que es produeixin.
- Confirmeu quines toleràncies de conformació/alineació es mantenen abans de soldar, especialment per a canonades-soldades en espiral, ja que l'alineació de la vora de la banda abans de la passada de soldadura té una influència directa amb la tensió residual a la unió.
- Sol·liciteu la cobertura real de la prova no-destructiva aplicada a la costura de soldaduraLes - proves de longitud-completa detecta els problemes que un règim d'inspecció de mostres pot passar a faltar, i això és més important per als defectes de tipus d'esquerdes-que per a la majoria de les altres característiques de qualitat, ja que una esquerda que s'escapa de la detecció es pot propagar sota càrrega de servei molt després que la canonada hagi sortit del molí.
- Pregunteu si els paràmetres de soldadura estan qualificats per cicle de producció o s'assumeixen estàtics.Com que la geometria del cordó i la qualitat de la soldadura poden canviar amb el desgast de l'elèctrode, la condició del flux i altres variables al llarg del temps, un proveïdor que requalifica els paràmetres periòdicament - en comptes de tractar una qualificació de procediment inicial com a permanent - ofereix una resistència a les esquerdes més consistent en tota una comanda, no només en les primeres longituds produïdes.
- Quan l'especificació del projecte ho permeti, demaneu dades de producció o exemples de comandes anteriors de diàmetre i gruix de paret similars, ja que la susceptibilitat a les esquerdes està influenciada per la geometria de la canonada i els paràmetres del procés, i el historial d'un proveïdor en mides comparables és un indicador més directe que les afirmacions generals sobre els sistemes de qualitat.
L'esquerda transversal és, en última instància, un defecte controlable, no un risc inherent al procés de soldadura -, però controlar-lo requereix atenció als detalls que no apareixen en un full d'especificacions estàndard: geometria del cordó, condició de la punta de contacte i precisió de formació, tot treballant conjuntament amb una bona selecció de consumibles. Els compradors que pregunten sobre aquestes característiques específiques en l'etapa de qualificació, en comptes de confiar únicament en els resultats de les proves mecàniques i químiques, es troben en una posició molt més forta per evitar l'impacte en el calendari i els costos d'un rebuig relacionat amb el crack- més endavant en el projecte.