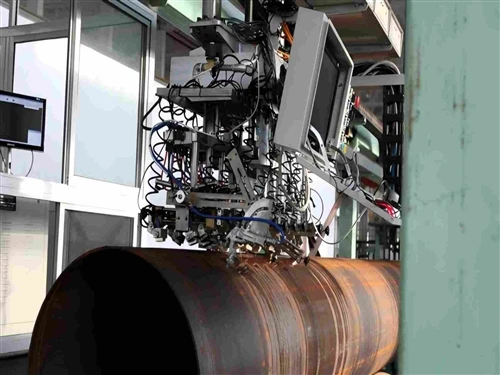
Pregunteu per una obra de construcció o una oficina de compres el temps suficient i ho sentireu: canonada soldada amb costura en espiral (SSAW) és l'opció pressupostària, la que et conformes quan el projecte no pot permetre's una canonada "real". És una reputació que ha seguit SSAW durant dècades, i no és del tot inmerescuda -, però també està molt desfasada, i fa que els compradors passin per alt un procés que, fet correctament, ofereix canonades totalment capaços de satisfer les mateixes demandes estructurals i de pressió que les seves contraparts de costura recta-, sovint a un cost significatiu per tona d'acer molt més baix.
La història real és més interessant que "barat però més feble". És una història sobre geometria, sobre què va fallar realment als molins que van fer que SSAW tingui la seva reputació i sobre què separa una canonada-soldada en espiral en la qual pots confiar d'una que no pots.
La veritable diferència és la geometria, no la qualitat
Cada canonada soldada comença la vida com una bobina plana d'acer, i la pregunta fonamental que ha de respondre cada procés de soldadura és: com es converteix una cinta plana en un tub rodó? Processos de-costura recta -ERWiLSAW- introduïu la bobina longitudinalment, la qual cosa significa que la circumferència final de la canonada queda limitada per l'amplada que pot gestionar físicament una bobina o una placa única que el molí pot gestionar. La formació en espiral resol el mateix problema de manera diferent: alimenta la bobina en angle i l'embolica helicoïdalment al voltant d'un capçal de conformació, de manera que l'angle de l'hèlix, no l'amplada de la bobina, acaba fixant el diàmetre acabat.
Aquest únic fet mecànic és el motiu pel qual existeix SSAW: és l'única manera econòmica d'aconseguir diàmetres molt grans - 36 polzades, 60 polzades, molt més de 100 polzades - d'amplada de bobina que taparia un molí de costura recta-a una fracció d'aquesta mida. No és una drecera per a una limitació de mida; és una manera genuïnament diferent de resoldre el mateix problema de conversió, una que intercanvia una costura de soldadura helicoïdal més llarga per la capacitat d'assolir diàmetres rectes-els processos de costura simplement no poden tocar sense un material d'origen molt més ampli.

SSAW

LSAW

ERW
D'on ve realment la reputació "inferior".
La reputació no es fa del no res. Fa dècades, una part significativa de la producció de SSAW provenia de molins amb fresat de vores inconsistent, soldadura d'una-passa en comptes del procés de doble-cara que ara es considera estàndard i poques proves sistemàtiques de costures. En aquesta generació d'equips, els defectes de la costura - penetració incompleta, desalineació, porositat - eren prou comuns que "tub espiral" i "costura poc fiable" es van vincular en la ment de molts compradors i, en alguns mercats, aquest enllaç mai no va desaparèixer del tot, tot i que millorava la fabricació subjacent.
La canonada en si mai va ser el problema en principi. Una costura helicoïdal no és inherentment més feble que una recta - la qualitat de la soldadura és una funció del control del procés, no de la geometria de la costura. El que va canviar amb el pas del temps és que els molins capaços de fer-ho bé es van fer molt més habituals, mentre que la fama que van formar els molins que no es van poder quedar enrere en la millora.
Aquí hi ha un paral·lelisme útil sobre com la fusta de qualitat-de construcció es va guanyar una reputació immerescuda fa dècades perquè un grapat de fàbriques amb poc finançament es van saltar els estàndards de classificació, mentre que la fusta classificada i estampada amb codi-que es ven avui prové d'un nivell completament diferent de control del procés. Ningú assumeix que tota la fusta d'avui comporta el mateix risc que aquella època anterior; la mateixa lògica encara no s'ha posat al dia amb la canonada espiral en la ment de tots els compradors. Un número d'especificació i un certificat de molí signifiquen el mateix tant si la canonada que hi ha a sota s'ha format recta com en espiral - el que els compradors realment necessiten avaluar és el procés que hi ha darrere del certificat, no la forma de la costura.
Què governa realment la qualitat de SSAW avui
En una línia moderna correctament executada, diversos controls de procés específics són els que separen la canonada fiable de la canonada que es va guanyar l'antiga reputació:
Precisió de fresat de vores.Abans que la bobina arribi al capçal de conformació, les dues vores llargues es fresen fins a un bisell consistent. Una vora desigual produeix una ranura de soldadura desigual aigües avall, i cap quantitat de bona tècnica de soldadura compensa completament l'entrada d'una vora dolenta.
Soldadura d'arc submergit de doble-cara (DSAW).La costura es solda primer des de l'interior i després des de l'exterior, cada passada protegida per una capa de flux que produeix un dipòsit de soldadura dens i de baixa -porositat. Aquesta és la resposta directa al defecte de la "penetració incompleta" que afectava els equips més antics d'un sol-pas.

Proves d'ultrasons en línia-de llarga durada.Com que la costura en espiral recorre tota la longitud de la canonada en lloc d'assentar-se en una línia recta, la cobertura de prova és més important aquí que en una canonada-de costura recta, no menys. Les línies SSAW modernes fan una inspecció ultrasònica contínua al llarg de la costura a mesura que es produeix la canonada, detectant defectes en temps real en lloc de confiar en controls puntuals després del fet.
Control d'ovalitat i rodonesa.La tensió constant i la pressió del rodet a través de l'etapa de conformació mantenen la canonada acabada dins de la tolerància per a la --rodonitat-, un detall que importa tant per a l'ajust- durant la soldadura en camp com per al rendiment hidràulic.
Assajos mecànics i proves de prova hidrostàtica.Més enllà de la costura en si, cada llarg de la canonada SSAW produïda correctament es prova hidrostàticament a la pressió requerida per l'estàndard regulador abans de l'enviament, i es treuen cupons de prova mecànica per lot per confirmar la resistència a la fluència, la resistència a la tracció i - quan l'especificació ho requereixi - la tenacitat a l'impacte Charpy. Aquest és el mateix règim de prova aplicat a la canonada de costura recta-amb la mateixa norma; res de la costura en espiral n'eximeix un molí, i res d'això no ha de ser diferent perquè la canonada espiral es qualifica.
Una canonada produïda amb aquests quatre controls al seu lloc no és una versió compromesa d'una canonada de costura recta-. És una canonada construïda per un procés diferent per complir els mateixos requisits mecànics i de pressió, verificats per la mateixa categoria de proves.
On SSAW és realment l'opció correcta
SSAW guanya el seu lloc en projectes reals, no només com a alternativa d'estalvi-de costos:
- Conduccions de transmissió d'aigua de gran-diàmetre, on la mida de la canonada la situa molt més enllà del que pot produir econòmicament un molí-de costura recta.
- Pilot de fonamentació, on el gran diàmetre i la força de conducció són més importants que la pressió nominal, i les piles de canonades en espiral ASTM A252 són un producte establert i reconegut pel codi-.
- Conduccions de recollida i de pressió mitjana-, on la canonada API 5L Grade B a X70 SSAW cobreix una gran part del mercat de recollida i línia lateral que s'alimenta als sistemes de transmissió.
- Columnes estructurals i piles de parabolts marins, on les grans seccions SSAW porten càrregues de compressió i laterals en lloc de pressió interna.
Una autoritat municipal d'aigua que substitueix una xarxa de transmissió envellida de 48-polzades, per exemple, està escollint entre una canonada SSAW produïda segons els estàndards AWWA o GB/T i una alternativa de costura recta que, amb aquest diàmetre, requeriria amplades de plaques pocs estocs de molins com a article habitual - convertint el que hauria de ser un preu estàndard per tona de compra més gran i un guany especial per a una comanda més llarga en un termini de compra més gran rendiment. La mateixa lògica s'aplica a un contractista de fonaments que condueix piles de 60 polzades per a un contrafort de pont: les piles de canonades espirals ASTM A252 són un producte reconegut que compleix el codi precisament perquè aquest diàmetre i el perfil d'aplicació és on les propietats econòmiques i mecàniques de SSAW s'alineen amb el que realment necessita el treball.
On no és realment
Ser just amb l'origen del mite també significa ser honest sobre els límits reals de SSAW. Els diàmetres més petits - generalment inferiors a 20 polzades - solen ser millor servits per ERW o canonades sense soldadura, ja que l'avantatge econòmic de la formació en espiral només apareix quan els requisits de diàmetre superen el que pot assolir l'amplada de la bobina d'un molí de costura recta-; per sota d'aquest llindar, la costura helicoïdal més llarga afegeix proves i sobrecàrrega de procés sense un benefici corresponent. Les línies de transmissió de serveis de-pressió extremadament alta o àcida-, i els projectes en què una especificació reguladora simplement no reconeix SSAW com un procés acceptat per a aquesta aplicació, també són casos en què la-costura recta o la canonada sense costura segueix sent la trucada correcta, independentment del-controlat que estigui el procés d'un molí espiral.
Què separa una comanda fiable d'una de risc
La distinció que realment importa a l'hora d'aprovisionar la canonada SSAW no és "espiral vs recta" - és si la fàbrica específica executa els controls de procés descrits anteriorment i ho pot demostrar. Un informe de prova-costura que mostra la-cobertura ultrasònica de longitud completa, no només un percentatge de mostra, és el document més informatiu que un comprador pot demanar. Una fàbrica que produeix segons un estàndard reconegut - API 5L, ASTM A252, EN 10217-1, GB/T 9711 - amb procediments documentats de soldadura DSAW i preparació de vores no funciona res com els molins que van donar a la canonada espiral la seva antiga reputació.
La línia de fons
El problema de reputació de la canonada SSAW és una generació obsoleta. La geometria que fa possible la formació d'espirals - alimentant la bobina en angle en lloc de longitudinalment - mai va ser l'origen dels problemes de qualitat que van danyar el seu nom; control de procés inconsistent en equips més antics era. En una línia moderna amb fresat de vores adequat, soldadura d'arc submergit de doble cara-, proves de costura-de longitud completa i control de rodonesa, la canonada de costura en espiral compleix els mateixos estàndards i fa la mateixa feina que qualsevol altre procés de canonada soldada, amb diàmetres rectes-les molins de costura sovint no poden arribar. La pregunta que val la pena fer a un proveïdor no és si la seva canonada està-soldada - en espiral, sinó si pot mostrar la documentació de la prova-de costura que demostri que s'ha fet correctament. Els compradors que fan d'aquesta documentació el factor decisiu, en lloc de la geometria de la costura, acaben amb una canonada que fa la feina al cost que realment demana el projecte.