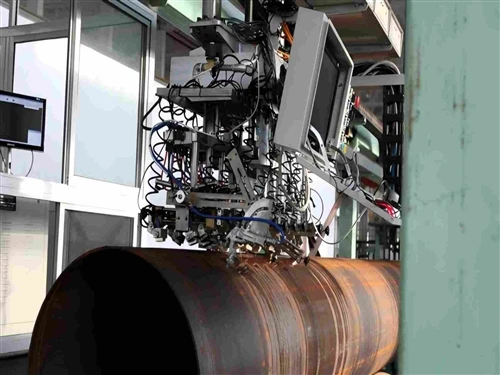
El procés bàsic de l'ERW és la soldadura per resistència d'alta-freqüència, que es caracteritza per una alta eficiència, un baix cost i una gran precisió dimensional. S'utilitza àmpliament, normalment per a aplicacions de transport de fluids i suport estructural.
El procés complet de fabricació de canonades d'acer ERW es pot dividir en cinc etapes bàsiques: preparació de matèries primeres, conformació, soldadura, acabat i inspecció.
Preparació de matèries primeres
Utilitzant cinta laminada en calent-acer estructural al carboni, cal comprovar la composició química, les propietats mecàniques i la qualitat amb antelació, assegurant-vos que l'acer no tingui esquerdes, plecs o capes. Abans que la cinta entri a la següent etapa, les vores d'acer s'han de desbarbar, la superfície de la cinta s'ha de netejar mitjançant decapat per eliminar l'escala d'òxid i les vores d'ambdós costats de la cinta han de ser xamfràs.

Formació del producte
La cinta d'acer passa a través dels rodets de guia cap a la unitat de conformació. El perfil de rotlle de cada conjunt canvia gradualment, transformant la cinta d'acer d'una placa plana a una forma d'U-i després passant a una forma d'O-. El procés de conformació es realitza mitjançant un treball en fred, que garanteix la precisió dimensional i les propietats mecàniques de la canonada d'acer, formant en última instància una palanca de tub rodó tancat-.

Tub d'acer soldat
La palanca de tub rodó tancat passa per una bobina d'inducció d'alta-freqüència, i el corrent d'alta-freqüència es concentra a la capa superficial de les vores de la cinta. En aquest punt, les vores de la cinta s'escalfen ràpidament, assolint una temperatura de soldadura de 1300 ~ 1450 graus. Aleshores, la palanca de tub escalfada entra als rodets d'extrusió, on la pressió generada pels rodets pot pressionar les dues vores foses de la cinta juntes per formar una costura de soldadura. La costura de soldadura s'ha d'eliminar de la canonada soldada mitjançant un dispositiu de raspat, seguit d'un tractament de recuit de freqüència mitjana-a la zona de soldadura.

Ajust de mida
Després de la soldadura, les canonades d'acer es tallen amb una serra voladora per complir els requisits estàndard. A continuació, les canonades entren a una màquina de redreçar -multi-rotlles per ajustar-ne la curvatura. Després de la formació, les canonades d'acer s'han de galvanitzar.

Inspecció i assaig
Comproveu el diàmetre exterior, el gruix de la paret, la longitud, la rectitud, etc., de les canonades d'acer mitjançant pinces, calibres de gruix i instruments de mesura de diàmetre làser, i feu la detecció de defectes amb ultrasons. Preneu un petit nombre de mostres per a proves de tracció, proves d'aplanament, proves hidràuliques i anàlisi de composició química.

Empaqueteu i empaqueteu les canonades d'acer que hagin passat la inspecció.