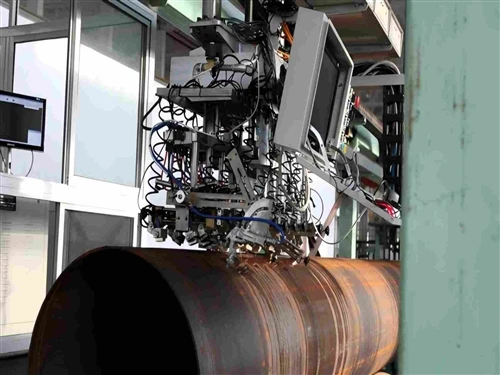
ERW vs. LSAW Pipes: desmentir el mite de l'alt-estrès i optimitzar els costos d'adquisició B2B
En els paisatges hiper-competitius de transmissió de petroli i gas, enginyeria estructural i infraestructures pesades, l'adquisició de canonades d'acer poques vegades és qüestió de comprovar una llista d'elements de comanda. És un acte d'equilibri entre la integritat mecànica estricta i les restriccions pressupostàries rígides.
Entre les diferents categories de canonades de línia,Soldat per resistència elèctrica (ERW)iSoldat per arc submergit longitudinal (LSAW)Les canonades d'acer són dos dels components crítics especificats amb més freqüència. Tanmateix, persisteix un biaix institucional obsolet entre molts gestors de compres i enginyers estructurals juniors: el reflex de sobre-especificar, tractar LSAW com una canonada "superior" universal i veure els ERW amb escepticisme a causa de les idees errònies històriques persistents sobre les vulnerabilitats-de la línia de soldadura.
Aquesta guia tècnica exhaustiva desmentirà el "mite de l'alt-estrès" que envolta les canonades ERW, analitzarà les variacions microestructurals i de fabricació entre ERW i LSAW, n'explorarà el comportament sota estrès residual i proporcionarà un marc de mesura-per a l'optimització de les compres B2B.
1. La distinció bàsica de mecànica i procés
Per optimitzar estratègicament l'adquisició, primer hem de disseccionar les variacions metal·lúrgiques i mecàniques fonamentals en com es forgen aquests dos arquetips de canonades.
Soldadura per resistència elèctrica d'alta-freqüència (HF-ERW)
La producció moderna d'ERW utilitza bobines d'acer-laminades en calent com a entrada en brut. La bobina s'alimenta contínuament a través d'una sèrie de corrons de formació que gradualment donen forma a la cinta plana en un perfil cilíndric.
La característica que defineix HF-ERW és el seu mecanisme de soldadura: un corrent elèctric d'alta-freqüència (normalment de 400 kHz a 500 kHz) s'introdueix mitjançant bobines d'inducció o sabates de contacte a les vores convergents de la cinta d'acer. Aquesta resistència elèctrica localitzada genera una calor intensa, portant les vores del tub a un estat plàstic semi-fos. Els corrons d'alta pressió-a continuació forcen físicament les vores junts, creant una soldadura de forja-sòlida.
Fet crític:Usos moderns d'HF-ERWsense metall d'aportació. La costura és una fusió directa del material principal i els flaixos de soldadura interns/externs (perles) es retallen mecànicament en línia.

Soldadura per arc submergit longitudinal (LSAW)
En canvi, la fabricació de LSAW no parteix d'una bobina contínua, sinó de plaques d'acer discretes de gran calibre-individuals. La placa se sotmet a un fresat de vores i després es doblega progressivament en una forma contínua d'"U" i després una forma d'"O", mitjançant premses hidràuliques massives (els processos de conformació JCOE o UOE).
Un cop donada la forma, la costura longitudinal s'enganxa i es solda mitjançant un procés d'arc submergit. Es produeix un arc elèctric entre un elèctrode de filferro consumible alimentat contínuament i la placa d'acer, completament submergida sota una manta protectora de flux fusible granular. El procés requereix múltiples passades de soldadura (normalment almenys una passada interna i una externa), creant un cordó de soldadura diferent i pesat reforçat per filferro de farciment afegit.

2. Integritat microestructural: desmentir el mite de la "línia de soldadura".
L'objecció principal plantejada contra les canonades ERW normalment prové deHomogeneïtat de la soldadura. Històricament (abans dels-1970), les canonades d'ERW de baixa-freqüència patien corrosió selectiva de les costures i fallades de la línia de soldadura-fràgils, creant un estigma a tota la indústria.
Tanmateix, la metal·lúrgia moderna ha reescrit completament aquesta narració.
-
El modern tractament tèrmic de soldadura en línia (recuit SEAM-)
El 2026, els molins d'última generació---per ERW no es limiten a soldar i refredar. Immediatament després del retall de la soldadura, la costura longitudinal passa per unsistema de tractament tèrmic post-de soldadura en línia (PWHT)., normalment una matriu de calefacció per inducció.
La zona de soldadura s'escalfa ràpidament per sobre de la temperatura de transformació austenítica (sovint supera els 900 graus / 1650 graus F) i posteriorment s'apaga l'aire o l'aigua-. Aquest procés de recristal·lització elimina les estructures martensítiques o bainítiques molt tensades i trencadisses formades durant la solidificació ràpida de la soldadura. Els substitueix per una matriu de perlita-ferrita-de gra fi normalitzada que coincideix amb les propietats mecàniques del metall matriu.
-
Vulnerabilitats de la zona afectada per la calor-LSAW (HAZ).
Paradoxalment, tot i que el LSAW es considera una alternativa robusta, el seu procés de soldadura d'entrada de calor-elevada crea un espai significativament més ampli.Calor-Zona afectada (HAZ)que ERW.
Com que LSAW depèn del metall d'aportació fos i la deposició d'arc d'alta{0}energia, el gradient tèrmic que s'estén a la placa principal és ampli. Si la velocitat de refredament no es controla meticulosament, es pot produir un creixement de gra gruixut dins de la ZAC. Aquesta regió-de gra gruixut sovint demostra una resistència a l'impacte de l'osca V-Charpy més baixa en comparació tant amb el centre de soldadura com amb la placa principal no afectada, presentant un risc localitzat de fractures d'escissió fràgil en condicions de càrrega criogènica o dinàmica.
3. Anàlisi de tensió residual i precisió dimensional
La tensió residual-la tensió interna bloquejada en un component estructural després de la fabricació sense que s'apliquin càrregues externes-té un paper fonamental en la resistència al pandeig, la pressió de col·lapse i la vida a llarg termini-de la canonada. Tant ERW com LSAW presenten perfils de tensió residual molt diferents a causa dels seus mètodes de conformació geomètrica.
Precisió dimensional: l'avantatge de rendiment d'ERW
Com que les canonades d'ERW es formen en fred-a través de matrius de laminació contínues i múltiples-passades a partir de bobines d'acer altament uniformes, aconsegueixen toleràncies dimensionals inigualables.
- Variació del gruix de la paret:Les bobines-laminades en calent presenten una consistència de calibre excepcionalment ajustada en tota la seva amplada, donant lloc a canonades ERW amb una excentricitat mínima de gruix de paret.
- Ovalitat i rectitud:Les limitacions mecàniques contínues durant la formació garanteixen excel·lents toleràncies de rodonesa i rectitud, normalment molt més estrictes que els requisits estàndard API 5L.
Una precisió dimensional superior es tradueix directament aexcentricitat estructural reduïda. En aplicacions de compressió d'-alta tensió o en canonades d'aigües profundes sotmeses a pressió hidrostàtica externa, una -rodondat-geometrica menor actua com un defecte geomètric que accelera dràsticament el panyament estructural localitzat.
Estrès residual en LSAW: el paper de l'expansió mecànica
La formació de canonades LSAW (JCOE/UOE) implica etapes d'estampació discretes i d'alt -tonatge que introdueixen distribucions de tensió residual significatives i no-uniformes a tot el cos de la canonada. Per contrarestar-ho i corregir les inevitables distorsions geomètriques de la placa pesada, gairebé totes les canonades LSAW s'han de sotmetre a un pas de fabricació final obligatori:Expansió mecànica o hidrostàtica del cos complet-(processos COE o EXP).
Un expansor mecànic recorre l'interior de la canonada, expandint-lo radialment entre un 0,5% i un 1,5%.
- El benefici:Aquesta expansió força la canonada a una arrodoniment precisa i produeix un diàmetre exterior molt precís.
- L'inconvenient:Altera la resistència elàstica del material mitjançant l'efecte Bauschinger, sovint reduint la resistència a la fluència a la compressió en relació amb la resistència a la fluència a la tracció, que els enginyers estructurals han de tenir en compte en les equacions de col·lapse d'aigua-profunda.
4. Matriu d'especificacions de cap a-a-cap
Per ajudar els gestors i els enginyers de compres B2B a avaluar els paràmetres tècnics d'un cop d'ull, la següent matriu d'enginyeria descriu els llindars tècnics d'ambdós mètodes de fabricació segons les directrius API 5L / ASTM:
| Paràmetre tècnic | ERW d'alta-freqüència (HF-ERW) | Arc submergit longitudinal (LSAW) |
|---|---|---|
| Interval de diàmetre exterior (OD). | Normalment de 1/2 "a 24" (21,3 mm - 610 mm) | Normalment de 16" a 60" + (406 mm - 1524 mm) |
| Gruix màxim de paret (WT) | Fins a 0,750" (. 20mm aprox.) | Fins a 2,5" + (. 65mm + aprox.) |
| Capacitat de grau d'acer | Fins a API 5L X80M / ASTM A500 Gr C | Fins a API 5L X100 / X120 |
| Tolerància dimensional | Excepcional (alta consistència geomètrica) | Moderat (requereix una expansió mecànica) |
| Metall de farciment necessari | Cap (Fusió d'-estat sòlid) | Sí (filferro consumible i flux submergit) |
| Zona afectada per la calor (HAZ) | Extremadament estret (en línia normalitzada) | Ample (requereix un estricte control microestructural) |
| Termini d'adquisició | De curt a moderat (sortida contínua d'alta-velocitat) | Llarg (processament de plaques-discret i intensiu de mà d'obra) |
| Cost relatiu de fabricació | Línia de base (1,0x) | Elevat (1,4x - 1,8x per tona mètrica) |
5. Marc d'optimització de compres B2B: on implementar què
L'error comú en el subministrament industrial és desplegar LSAW per defecte per a qualsevol projecte que porti càrregues estructurals o de pressió pesades. L'excés de-especificació drena els pressupostos dels projectes, allarga els terminis de lliurament i provoca greus retards en els projectes a causa de la capacitat global limitada dels molins de-plaques pesades LSAW.
Quan LSAW és No-negociable
- Troncs de gran-diàmetre (OD > 24 polzades):Les limitacions físiques en el tall de bobines laminades en calent i les capacitats del molí de formació d'ERW fan que per a línies de transmissió de grans-diàmetres-pais o columnes estructurals pesades, LSAW sigui l'única opció tecnològica viable.
- Gruixos de paret ultra-pesats:Quan les pressions de disseny o els moments de flexió estructural de l'estructura requereixen gruixos de paret superiors a 20 mm (0,750"), les bobines-laminades en calent no es poden desenrotllar i formar contínuament. Es fa necessària la resistència estructural de plaques pesades discretes processades mitjançant premses LSAW.
- Servei àcid greu (entorns alts H2S):En projectes afectats per alts riscos de fissuració induïda per l'hidrogen-esquerdat (HIC) i esquerda per tensió de sulfur (SSC), les canonades LSAW d'alt grau-fabricades amb plaques d'acer netes controlades per inclusió-desgasificades al buit-es segueixen sent l'estàndard principal del sector.
On ERW ofereix la màxima eficiència de cost-
Per a qualsevol projecte d'enginyeria que requereixi canonades amb unDiàmetre exterior de 24 polzades o inferiori aGruix de paret inferior a 0,750 ", l'HF-ERW modern és estructuralment equivalent a LSAW alhora que ofereix avantatges econòmics incomparables:
- Reducció del cost del tonatge del 30% al 40%:La capacitat de producció contínua d'alta velocitat-de les línies ERW redueix dràsticament les hores de mà d'obra i les despeses generals de fabricació per tona mètrica en comparació amb la rutina de premsa de planxa JCOE meticulosa i de diversos-passos.
- Temps d'execució del projecte minimitzats:Els bucles de producció d'ERW funcionen significativament més ràpid que les configuracions LSAW. Per a una programació ajustada d'infraestructures, l'aprovisionament d'ERW pot eliminar setmanes, o fins i tot mesos, de la línia de temps de la cadena de subministrament.
- Encaix impecable-Al camp:A causa de l'ovalitat geomètrica superior i la consistència del gruix-de la paret de les canonades ERW, la soldadura de camp i l'alineació circumferencial durant la construcció de la canonada són més ràpides, reduint significativament els costos laborals de camp i reduint les soldadures de camp rebutjades.

Arbre de decisions d'aprovisionament de canonades d'acer B2B: optimització dels costos d'ERW vs. LSAW
6. Aportacions estratègiques per a l'aprovisionament industrial
Quan es redacten paquets de sol·licitud de cotització (RFQ) per a futurs actius estructurals o de canalització, els especialistes en adquisicions haurien de passar de les restriccions rígides del procés-de fabricació aEspecificacions basades en el rendiment-.
En lloc de prohibir arbitràriament les canonades ERW de les carteres d'infraestructures d'alt-estrès basant-se en mites històrics-destrossats durant molt de temps, les especificacions del projecte s'han de centrar en mètriques modernes de proves no-destructives (NDT):
Centreu la verificació de seguretat dels vostres actius en l'exigènciaProva d'ultrasons (UT) 100% en líniade la soldadura, estricteProves d'impacte Charpy V-Notcha temperatures de disseny, i clarVerificació de proves hidrostàtiquesfins al 90% del límit de fluència mínim especificat (SMYS).
En especificar aquests estrictes llindars de rendiment de qualitat en lloc de restriccions de processos obsoletes, les empreses d'enginyeria desbloquegen l'accés a ofertes competitives d'ERW. El resultat? Un actiu resistent i estructuralment impecable lliurat abans del previst, amb centenars de milers de dòlars en despeses de capital estalviades.