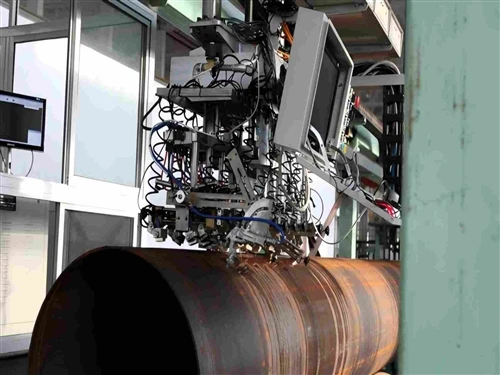
La norma EN 10255 és una norma europea que ajuda a garantir la seguretat i la qualitat dels tubs d'acer no aliat soldats o roscats.Aquesta norma inclou una varietat d'opcions per a l'acabat d'extrems i recobriments de tubs, cosa que ajuda a protegir el tub de danys durant el transport i l'ús. La norma EN 10255 també especifica el gruix de paret mínim per a cada tipus de tub, cosa que ajuda a evitar que s'utilitzin tubs febles o danyats en projectes de construcció. A més, els tubs s'han de fabricar mitjançant un procés sense soldadura (S) o de soldadura longitudinal (W). Seguint aquesta norma, els fabricants poden ajudar a garantir que els seus productes compleixin els estàndards de qualitat més alts.
Qualitats d'acer de canonades EN 10255
S195T
Dimensions i mides de les canonades d'acer EN 10255
La taula següent conté les dimensions i el pes dels tubs d'acer d'acord amb la norma europea EN 10255 "Tubs d'acer no aliats aptes per a soldadura i roscat" i la norma britànica BS 1387:1985 "Especificació per a tubs i tubulars d'acer cargolats i encaixats, i per a tubs d'acer d'extrem pla adequats per soldar o cargolar a rosques de canonades BS 21":
| Diàmetre nominal | Diàmetre exterior | Gruix | Pes | ||||||
|---|---|---|---|---|---|---|---|---|---|
| Llum | Mitjana/Pesada | Llum | Mitjana | Pesant | Llum | Mitjana | Pesant | ||
| polzada | mm | mm | mm | mm | mm | mm | kg/m | kg/m | kg/m |
| 1/4 | 8 | 13.6 | 13.9 | 1.8 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
| 3/8 | 10 | 17.1 | 17.4 | 1.8 | 2.3 | 2.9 | 0.67 | 0.839 | 1.02 |
| 1/2 | 15 | 21.4 | 21.7 | 2 | 2.6 | 3.2 | 0.947 | 1.21 | 1.44 |
| 3/4 | 20 | 26.9 | 27.2 | 2.3 | 2.6 | 3.2 | 1.38 | 1.56 | 1.87 |
| 1 | 25 | 33.8 | 34.2 | 2.6 | 3.2 | 4 | 1.98 | 2.41 | 2.94 |
| 1 1/4 | 32 | 42.5 | 42.9 | 2.6 | 3.2 | 4 | 2.54 | 3.1 | 3.8 |
| 1 1/2 | 40 | 48.4 | 48.8 | 2.9 | 3.2 | 4 | 3.23 | 3.57 | 4.38 |
| 2 | 50 | 60.2 | 60.8 | 2.9 | 3.6 | 4.5 | 4.08 | 5.03 | 6.19 |
| 2 1/2 | 65 | 76 | 76.6 | 3.2 | 3.6 | 4.5 | 5.71 | 6.43 | 7.93 |
| 3 | 80 | 88.7 | 89.5 | 3.2 | 4 | 5 | 6.72 | 8.37 | 10.3 |
| 4 | 100 | 113.9 | 114.9 | 3.6 | 4.5 | 5.4 | 9.75 | 12.2 | 14.5 |
| 5 | 125 | – | 140.6 | – | 5 | 5.4 | – | 16.6 | 17.9 |
| 6 | 150 | – | 165.1 | – | 5 | 5.4 | – | 19.7 | 21.3 |
Composició química de canonades EN 10255
| Grau | Composició química (%) | |||
|---|---|---|---|---|
| S195T | C | Mn | P | S |
| Menor o igual a 0.20 | Inferior o igual a 1,40 | Menor o igual a 0,035 | Menor o igual a 0,030 | |
Propietats mecàniques de canonades EN 10255
| Grau | Propietats mecàniques | ||
|---|---|---|---|
| S195T | Límit de rendiment (Mpa) | Resistència a la tracció (Mpa) | Elongació (%) |
| 195 | 320-520 | 20 | |
Toleràncies de canonades EN 10255
- Tipus L - Dimensió Tolerància i Massa unitària
| Diàmetre exterior especificat a D | Designació del fil a R | Diàmetre exterior | Gruix de paret T | Massa per unitat de longitud del tub nu | ||
|---|---|---|---|---|---|---|
| màx. | min. | Final pla | Roscat i endollat | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.9 | 13.2 | 2.0 | 0.567 | 0.571 |
| 17.2 | 3/8 | 17.4 | 16.7 | 2.0 | 0.750 | 0.756 |
| 21.3 | 1/2 | 21,7 | 21.0 | 2.3 | 1.08 | 1.09 |
| 26.9 | 3/4 | 27.1 | 26.4 | 2.3 | 1.40 | 1.41 |
| 33.7 | 1 | 34.0 | 33.2 | 2.9 | 2.20 | 2.22 |
| 42.4 | 1 1/4 | 42.7 | 41.9 | 2.9 | 2.82 | 2.85 |
| 48.3 | 1 1/2 | 48.6 | 47.8 | 2.9 | 3.25 | 3.29 |
| 60.3 | 2 | 60.7 | 59.6 | 3.2 | 4.51 | 4.58 |
| 76.1 | 2 1/2 | 76.0 | 75.2 | 3.2 | 5.75 | 5.87 |
| 88.9 | 3 | 88.7 | 87.9 | 3.2 | 6.76 | 6.93 |
| 101.6 | 3 1/2 | 101.2 | 100.3 | 3.6 | 8.7 | 8.88 |
| 114.3 | 4 | 113.9 | 113.0 | 3.6 | 9.83 | 10.1 |
| 139.7 | 5 | 140.8 | 138.5 | 4.5 | 15.0 | 15.5 |
| 165.1 | 6 | 166.5 | 163.9 | 4.5 | 17.8 | 18.4 |
| a Per a la relació entre el diàmetre exterior especificat (D), la mida de la rosca (R) i el diàmetre nominal (DN), vegeu l'annex A. T=gruix de paret especificat. | ||||||
- Tipus L1 - Tolerància de la dimensió i massa unitària
| Diàmetre exterior especificat a D | Designació del fil a R | Diàmetre exterior | Gruix de paret T | Massa per unitat de longitud del tub nu | ||
|---|---|---|---|---|---|---|
| màx. | min. | Final pla | Roscat i endollat | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.9 | 13.2 | 2.0 | 0.570 | 0.574 |
| 17.2 | 3/8 | 17.4 | 16.7 | 2.0 | 0.742 | 0.748 |
| 21.3 | 1/2 | 21,7 | 21.0 | 2.3 | 1.08 | 1.09 |
| 26.9 | 3/4 | 27.1 | 26.4 | 2.3 | 1.39 | 1.40 |
| 33.7 | 1 | 34.0 | 33.2 | 2.9 | 2.20 | 2.22 |
| 42.4 | 1 1/4 | 42.7 | 41.9 | 2.9 | 2.82 | 2.85 |
| 48.3 | 1 1/2 | 48.6 | 47.8 | 2.9 | 3.24 | 3.28 |
| 60.3 | 2 | 60.7 | 59.6 | 3.2 | 4.49 | 4.56 |
| 76.1 | 2 1/2 | 76.3 | 75.2 | 3.2 | 5.73 | 5.85 |
| 88.9 | 3 | 89.4 | 87.9 | 3.6 | 7.55 | 7.72 |
| 114.3 | 4 | 114.9 | 113.0 | 4.0 | 10.8 | 11.1 |
| a Per a la relació entre el diàmetre exterior especificat (D), la mida de la rosca (R) i el diàmetre nominal (DN), vegeu l'annex A. T=gruix de paret especificat. | ||||||
- Tipus L2 - Tolerància de la dimensió i massa unitària
| Diàmetre exterior especificat a D | Designació del fil a R | Diàmetre exterior | Gruix de paret T | Massa per unitat de longitud del tub nu | ||
|---|---|---|---|---|---|---|
| màx. | min. | Final pla | Roscat i endollat | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.6 | 13.2 | 1.8 | 0.515 | 0.519 |
| 17.2 | 3/8 | 17.1 | 16.7 | 1.8 | 0.670 | 0.676 |
| 21.3 | 1/2 | 21.4 | 21.0 | 2.0 | 0.947 | 0.956 |
| 26.9 | 3/4 | 26.9 | 26.4 | 2.3 | 1.38 | 1.49 |
| 33.7 | 1 | 33.8 | 33.2 | 2.6 | 1.98 | 2.00 |
| 42.4 | 1 1/4 | 42.5 | 41.9 | 2.6 | 2.54 | 2.57 |
| 48.3 | 1 1/2 | 48.4 | 47.8 | 2.9 | 3.23 | 3.27 |
| 60.3 | 2 | 60.2 | 59.6 | 2.9 | 4.08 | 4.15 |
| 76.1 | 2 1/2 | 76.0 | 75.2 | 3.2 | 5.71 | 5.83 |
| 88.9 | 3 | 88.7 | 87.9 | 3.2 | 6.72 | 6.89 |
| 114.3 | 4 | 113.9 | 113.0 | 3.6 | 9.75 | 10.0 |
| a Per a la relació entre el diàmetre exterior especificat (D), la mida de la rosca (R) i el diàmetre nominal (DN), vegeu l'annex A. T=gruix de paret especificat. | ||||||
- Gruix de paret
±10%. per a les sèries M i H i tipus L;
-8% amb la tolerància positiva limitada per la tolerància de massa, per als tipus L1 i L2.
- Pes
±7,5% en paquets de 10 tones o més, per a les sèries M i H i tipus L;
+10%, -8% en tubs individuals per als tipus L1 i L2.
- Rectitud
La rectitud no ha de superar 0,002 L.
Prova i inspecció de canonades EN 10255
- Assaig de tracció
L'assaig de tracció s'ha de realitzar en un tub nu segons EN 10002-1.
- Prova de flexió
Per tal de garantir la qualitat dels nostres tubs soldats, realitzem una prova de flexió d'acord amb EN 10232. Aquesta prova s'aplica a tubs nus amb diàmetres exteriors especificats de 17,2 mm fins a 60,3 mm inclosos, i el tub es doblega fins a un angle de 90 graus. La ranura de l'eina de conformació té una amplada que s'ajusta al diàmetre del tub amb precisió i una profunditat no inferior a la meitat del diàmetre. El radi a la part inferior de la ranura del primer és el que es mostra a la taula següent. Els tubs soldats s'han de doblegar amb la soldadura a l'exterior de la corba. Els tubs no han de mostrar esquerdes visibles sense lupa. Amb la realització d'aquesta prova, podem assegurar-nos que els nostres tubs soldats compleixen els més alts estàndards de qualitat.
| Diàmetre (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Radi de flexió | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Prova d'aplanament
Per tal de garantir la integritat estructural dels tubs soldats, es realitza una prova d'aplanament d'acord amb la norma EN 10233. La prova s'aplica a tubs nus amb un diàmetre exterior superior a 60,3 mm i consisteix a aplanar el tub en una premsa fins que la distància entre platines, mesurada sota càrrega, arriba al 75% del diàmetre exterior original. La soldadura s'ha de col·locar alternativament a 0 o 90 graus en la direcció d'aplanament. Durant el procés d'aplanament, el tub no ha de mostrar esquerdes ni defectes visibles sense ajudes d'augment. Una vegada que la distància entre platines arriba al 60% del diàmetre exterior original, no es considerarà causa de rebuig una fallada prematura lleu a les vores. Aquesta prova assegura que els tubs soldats poden suportar la pressió necessària sense fallar.
- Prova d'estanquitat
Qualsevol sistema que impliqui el transport de fluids s'ha de dissenyar de manera que no hi hagi fuites. Això és especialment important en indústries com la sanitària, on fins i tot una petita fuita pot tenir conseqüències greus. Per garantir la integritat dels seus productes, els fabricants han de sotmetre cada tub a una prova d'estanquitat. El tipus de prova més habitual és la prova hidrostàtica, que consisteix a omplir el tub amb aigua i a pressionar-lo a 50 bar durant almenys 5 segons. Tanmateix, els fabricants també tenen l'opció d'utilitzar una prova electromagnètica d'acord amb EN 10246-1. Independentment del tipus de prova que s'utilitzi, l'objectiu és assegurar-se que el producte acabat és completament segur i apte per al seu ús.
- Inspecció dimensional
S'ha de realitzar la inspecció de mides i dimensions.
- Examen visual
L'examen visual s'ha de realitzar segons la norma.
Marcatge en canonades EN 10255
Les marques s'han de col·locar almenys una vegada a menys d'un metre d'un extrem del tub, i els tubs s'han de marcar amb la informació següent mitjançant mètodes adequats i duradors:
El nom o marca comercial del fabricant;
El símbol greu (H o M) i el tipus (L, L1 o L2);
El símbol del procés de fabricació (S o W)
Els colors poden ser una manera útil d'organitzar i identificar diferents objectes, i això és especialment cert quan es tracta de tubs. Els tubs s'utilitzen sovint en una varietat d'entorns, des de llocs de construcció fins a laboratoris, i vénen en una àmplia gamma de mides i materials. Tot i que cada tipus de tub té les seves pròpies propietats úniques, tots s'han de marcar perquè es puguin identificar fàcilment. El fabricant pot optar per utilitzar la codificació de colors en lloc de les marques de sèrie o tipus. Això facilitarà la identificació ràpida dels diferents tipus de tubs, estalviant temps i evitant confusions.
| Pesant | Mitjana | Tipus |
|---|---|---|
| Vermell | BlueSee | Taula de tolerància |
La informació següent apareixerà a l'etiqueta de cada paquet:
El nom o marca comercial del fabricant;
El codi estàndard EN 10255;
El símbol del procés de fabricació (S o W)
La D (diàmetre exterior) o R (mida del fil);
La sèrie o el tipus o el gruix de paret especificat.
Taula de comparació EN 10255 i BS 1387
Abolida i substituïda per l'estàndard europeu EN 10255: 2004 (adoptada per l'organisme normatiu nacional del Regne Unit com a BS EN 10255:2004 "tubs d'acer no aliat aptes per a soldadura o roscat"), BS 1387:1985 s'ha retirat. Els tipus de BS 1387 i EN 10255 que es corresponen entre si s'enumeren a la taula següent.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Llum |
| EN 10255 Mitjà | BS 1387 Mitjà |
| EN 10255 Pesat | BS 1387 Pesat |
Aspecte de les canonades EN 10255
La qualitat d'un tub sovint ve determinada pel seu acabat superficial. Per aquest motiu, els fabricants han de tenir cura de garantir que els seus productes estiguin lliures de defectes que es puguin detectar mitjançant un examen visual. Les superfícies interna i externa del tub han de ser llises, sense imperfeccions ni marques que requereixin un apòsit. Qualsevol imperfecció superficial que invaeixi el gruix mínim especificat de paret es considera defecte. Es permet reparar les imperfeccions de la superfície mitjançant rectificat o mecanitzat, sempre que el gruix de la paret a la zona de revestiment no sigui inferior al mínim especificat. Totes les zones vestides s'han de barrejar suaument amb el contorn del tub. Seguint aquestes directrius, els fabricants poden produir tubs amb acabats superficials superiors que compleixen els estàndards de qualitat més alts.