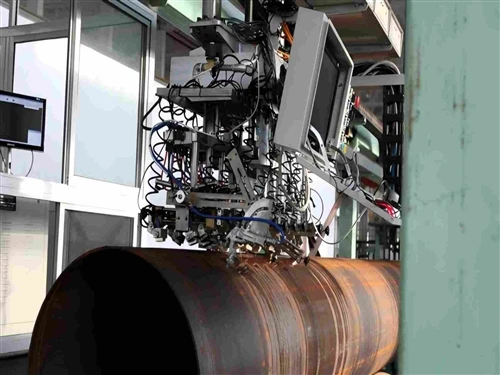
ASTM A106-Especificació estàndard per a canonades d'acer al carboni sense costures per al servei d'alta temperatura
La canonada ASTM A106 sempre es produeix pel mètode sense costures i es pot doblegar, enrotllar i bridar.
Mides
1" - 26" depenent de la relació OD i paret
Les canonades sense soldadura ASTM A106 (també conegudes com a canonades ASME SA106) s'utilitzen habitualment en la construcció de refineries de petroli i gas, centrals elèctriques, plantes petroquímiques, calderes i vaixells. Aquestes canonades han de transportar fluids que presenten nivells de temperatura i pressió més alts i gas. La canonada ASTM A106 inclou tres graus, A106 grau a, A106 grau b i A106 grau c.
Sobre ASTM A106 Grau B:
La canonada ASTM A106 de grau B (també coneguda com a canonades ASME SA106 GR.B) s'utilitza en centrals elèctriques, calderes, plantes petroquímiques, refineries de petroli i gas i vaixells on la canonada ha de transportar líquids i gasos calents o freds a altes pressions i temperatures. . A106 GR. Tubs sense soldadura d'acer al carboni B, canonada A106 Gr B Sch 40, ASTM A106 Grau B Els proveïdors de canonades estan disponibles en diversos pesos, mides i graus negres i galvanitzats, tant sense soldadura com elèctricament. Les mides de canonada ASTM A106 de grau B, de menys de 2 ", normalment es lliura com a producte estirat en fred. A partir de 2" solen estar acabades en calent.
Sobre ASTM A106 Grau C:
La canonada de grau C ASTM A106 (també coneguda com a canonades ASME SA106 GR.C) és una canonada d'acer al carboni i manganès per a calderes i sobreescalfadors de gran diàmetre d'alta temperatura. La seva composició química és senzilla i similar a l'acer al carboni 20G, però el seu contingut en carboni i manganès és més alt, de manera que la seva resistència a la fluència és aproximadament un 12% superior a la del 20G, i la seva plasticitat i duresa no són dolentes. L'acer té un procés de producció senzill i una bona treballabilitat en fred i calent. El seu ús per substituir les capçaleres de 20G (economitzador, paret d'aigua, sobreescalfador de baixa temperatura i capçalera de reescalfador) pot reduir el gruix de la paret en un 10% aproximadament, cosa que pot estalviar costos de material, reduir la càrrega de treball de soldadura i millorar les capçaleres La diferència d'estrès a l'inici .
Propietats mecàniques de ASTM A106
|
ASTM A106 |
Grau B |
Grau C |
|
Resistència a la tracció, min psi |
60,000 |
70,000 |
|
Límit de rendiment, min psi |
30,000 |
40,000 |
Composició químicad'ASTM A106
| Element | Grau A | Grau B | Grau C |
| Carboni màx. % | 0.25 | 0.30 | 0.35 |
| Manganès % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| % màxim de fòsfor | 0.035 | 0.035 | 0.035 |
| % màxim de sofre | 0.035 | 0.035 | 0.035 |
| Silici, min % | 0.10 | 0.10 | 0.10 |
Procés
L'acer ha de ser acer mort, amb el procés de fusió primari de foc obert, oxigen bàsic o forn elèctric, possiblement combinat amb desgasificació o refinament per separat. Si posteriorment s'utilitza la fusió secundària, utilitzant la refusió d'escòries electrosòtiques o la refusió d'arc al buit, la calor s'ha de definir com tots els lingots refós d'una sola calor primària.
Es permet la fosa d'acer en lingots o colada de fil. Quan els acers de diferents graus es colen de forma seqüencial, cal identificar el material de transició resultant. El productor ha d'eliminar el material de transició per qualsevol procediment establert que separi positivament els graus.
Tractament tèrmic
La canonada acabada en calent no necessita ser tractada tèrmicament. Quan la canonada acabada en calent sigui tractada tèrmicament, s'ha de tractar tèrmicament a una temperatura de 1200 graus F (650 graus) o superior.
La canonada estirada en fred serà tractada tèrmicament després de la passada final en fred a una temperatura de 1200 graus F (650 graus) o superior.
Requisits de flexió
Per a canonades NPS2 (DN50) i inferiors, una longitud suficient de canonada ha de ser doblegada en fred a 90 graus al voltant d'un mandril cilíndric, el diàmetre del qual és dotze vegades el diàmetre exterior (com es mostra a ASME B 36.10M) de la canonada, sense desenvolupar esquerdes. Wehn va ordenar un bobinat tancat, la canonada s'ha de doblegar en fred a 180 graus al voltant d'un mandril cilíndric. el diàmetre del qual és vuit vegades el diàmetre exterior (tal com es mostra a ASME B 36.10M) de la canonada, sense fallar.
Prova hidrostàtica
Cada llarg de canonada s'ha de sotmetre a la prova hidrostàtica sense fuites a través de la paret del tub.
Com a alternativa a la prova hidrostàtica a opció del fabricant o quan s'especifiqui a l'ordre de compra, s'ha de permetre que tot el cos de cada tub sigui provat amb un assaig elèctric no destructiu.
Quan s'ometen la prova hidrostàtica i la prova elèctrica no destructiva i les longituds marcades amb les lletres "NH", la certificació, quan sigui necessari, ha d'indicar clarament "No provat hidrostàticament" i les lletres "NH" s'han d'adjuntar a l'especificació del producte. número i grau del material indicat a la certificació.
Prova elèctrica no destructiva
Com a alternativa a la prova hidrostàtica a opció del fabricant o quan s'especifiqui a l'ordre de compra com a alternativa o addició a la prova hidrostàtica, el cos complet de cada tub s'ha de provar amb un assaig elèctric no destructiu. En aquests casos. El marcatge de cada longitud de canonada així proporcionada ha d'incloure les lletres "NDE". La intenció d'aquesta prova elèctrica no destructiva és rebutjar la canonada amb imperfeccions i produir senyals de prova iguals o superiors a les produïdes per la norma de calibratge aplicable.
Quan es realitzi l'assaig elèctric no destructiu, les longituds s'han de marcar amb les lletres "NDE". La certificació, si escau, ha de fer constar "Assaig elèctric no destructiu" i ha d'indicar quina de les proves s'ha aplicat. A més, les lletres "NDE" s'han d'adjuntar al número d'especificació del producte i al grau de material que apareix a la certificació.
La prova d'ultrasons a què es refereix aquesta especificació és capaç de detectar la presència i la ubicació d'imperfeccions significatives orientades longitudinalment o circumferencial: tanmateix, imperfeccions orientades de manera diferent. Les proves d'ultrasons no són necessàriament capaços de detectar imperfeccions curtes i profundes.
L'examen de corrents de Foucault a què es fa referència en aquesta especificació té la capacitat de detectar imperfeccions significatives, especialment de tipus curt abrupte.
L'examen de fuites de flux a què es refereix aquesta especificació és capaç de detectar la presència i la ubicació d'imperfeccions significatives orientades longitudinalment o transversalment, però, s'han d'utilitzar diferents tècniques per a la detecció d'aquestes imperfeccions d'orientació diferent.